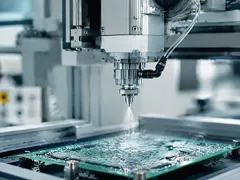
选择性涂覆机这几年普及得很快,它比整板喷涂多出来的核心能力就一句话:只喷该喷的。但机器到手,很多厂发现良率并没有想象中那么高——问题往往不在机器,在路径设计。程序里那条看似随意的喷枪轨迹,决定了会不会喷到连接器、会不会在拐角堆漆、元件脚有没有被漆糊住。

路径设计的第一个原则:给避让区留出"安全距离"。 连接器、插针、电池座这类不能沾漆的区域,编程时要在实际边界外扩几毫米的禁区,喷枪路过时提前收枪、别拖尾。这个余量省不得——喷枪停枪和启动都有滞后,边缘总会多出一点点漆雾,外扩不够,漆就飘进避让区了。实战经验是禁区至少外扩五毫米起步,精密产品还要结合漆雾测试微调。
拐角和边缘是路径最容易翻车的地方。 直线喷涂谁都会,拐角处喷枪转向时,停留时间和喷幅重叠都会变化,容易造成两处后果:拐角内侧堆漆(膜厚超标)、外侧漏喷(防护不到位)。处理办法是把拐角拆成两段直行边,让喷枪在拐角外侧收枪再重新起喷,宁可多一段程序,也别让枪在角上"画弧"。还有边缘路径要稍微内收,边缘处的漆膜本来就容易被机械碰损,配合板边留白设计更稳妥。
元件脚的覆盖是"半自动"的难点。 贴片元件脚的根部缝隙,漆雾进得去但容易积成小丘,固化后应力集中,振动环境下反而撕裂。对策有三:一是降低喷幅压力、提高雾化细度,让漆雾细一点;二是对高元件做两次不同俯仰角的分层喷涂;三是对极精密的连接件直接改胶路机点涂。路径里给元件脚单独编程,比期望"整板喷一遍就全覆盖"靠谱得多。
把路径验证做成制度。 新程序上线前,先跑一块白板或亚克力板试喷,目检覆盖范围、避让区洁净度、拐角堆漆情况,再上正式板。换漆、换喷嘴、换气压都要重验证一遍,因为漆雾特性变了,路径就得跟着调。路径设计的能力沉淀不在机器里,在验证记录里——每次调整都记下来原因和效果,三个月后回头看,你的程序库会和别人的不一样。喷什么、怎么喷、避哪里,这三件事想清楚了,选择性涂覆机的良率才会对得起它的价格。
路径设计还有两个"看不见"的参数要盯住。 一是喷枪的"停枪滞后":程序里点到即停,实际喷枪从出漆到停漆有几十毫秒的滞后,路径上每个停点都会多出一小团漆雾——给每个停点加"收枪提前量",在程序上让喷枪提前停止供漆,再靠余压把残余漆雾喷完,避让区的洁净度会明显改善;二是拐角的"圆角化":很多编程软件支持路径圆角过渡,把尖锐拐角改成圆角扫过,漆膜在拐角处的厚度突变会小很多,堆漆和漏喷的争议区直接消失。这两个参数不在说明书显眼位置,但在程序微调时效果立竿见影。
更进阶的做法,是给选择性涂覆配"视觉对位"。 板子进料位置有偏差时,固定路径会整体偏移,遮蔽区跟着错位。上了视觉对位(或简单的基准点示教)的产线,可以自动补偿板位偏差,路径精度从"赌上料稳定"升级为"自动纠偏"。预算有限的小厂,至少要做"定位销+进料挡板"的机械对位,把板位偏差锁死在路径容差之内。对位精度是路径设计的隐形地基,地基歪了,程序写得再漂亮也是白搭。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com