一提到不该涂三防漆的地方,大家都知道要遮:连接器、金手指、测试点、散热区。但遮蔽材料怎么选、什么时候撕、撕坏了怎么办,这几件事踩坑的人比想象中多得多。这篇文章把最常用的三种遮蔽方案放在一起对比,说清楚各自的脾气。

三种遮蔽材料,三种脾气
耐高温胶带是用的最多的。它便宜、贴得快、适合不规则区域,但有几个讲究:揭除时机很关键,趁漆膜还没完全固化时撕,边缘干净利落;等完全固化再撕,容易带起漆膜边缘造成崩边,或者留下残胶。胶带耐温要匹配固化条件,普通美纹纸在80℃以上的固化炉里会脆化,必须用专门的耐高温聚酰亚胺胶带。
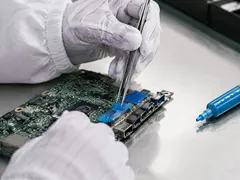
可剥蓝胶(可剥性阻焊胶)适合点状和小面积遮蔽,比如测试点、定位孔、丝印区。它的优点是不需要裁形,挤上去就行,固化后再整片揭掉;缺点是操作速度慢,遮蔽面积大时成本高,而且一定要等它自己干透再揭,没干透就撕会拉丝残留。
硅胶保护帽适合连接器、插座、晶振这些立体器件。套上去严丝合缝,漆渗不进去,反复使用几十次成本就摊薄了。但它有寿命,高温固化会加速老化,用几轮要检查弹性,发硬发裂就该换。三种材料各有主场,实际产线上往往混着用:大面积用胶带,点状用蓝胶,立体件戴帽子。
边界和细节,决定遮蔽做没做对
遮蔽最容易出问题的不是"没遮",而是"没遮严"。胶带边角翘起,漆就渗进去;蓝胶和板面之间留空隙,会形成毛细通道。贴完后一定要有目检环节,有条件就用紫外灯照一遍——很多三防漆在紫外灯下发荧光,哪里渗漆一眼就能看见,比白灯下靠经验猜可靠得多。
另一个容易忽略的点是撕除时机要统一。一批板子有人趁热撕、有人冷撕、有人隔天才撕,结果就是边缘质量五花八门。工艺文件里应该写死:什么条件下、什么时候撕、残胶用什么清洗剂处理、撕完要不要补漆。把这些写进SOP,遮蔽的返工率能降一大截。
批量遮蔽,不能只靠手贴
产量上来之后,手贴胶带就跟不上节拍了。这时要考虑工装:金属遮蔽罩用磁吸或卡扣固定,整板盖住该避的区域,一次放板、一次取罩;也可以做带定位的遮蔽模板,配合涂覆机的程序把遮蔽区域做成软件避让,人工只处理连接器这类立体件。工装投入看起来是笔钱,但对比人工贴撕的工时和返工成本,通常几个月就回本了。双面涂覆尤其如此——第二面的遮蔽若还是靠手,翻面的搬运和重贴会把良率拖得很低。
— 本文技术内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com