烘箱固化是很多三防漆产线的标配,但很少有人认真想过一个问题:同一炉进去的板子,不同位置得到的固化温度一样吗?大实话是:多数烘箱做不到完全均匀。门边、风口、角落,温度可能差出十度以上。而固化温度差十度,固化程度就能差出一个档次,板子的防护寿命跟着分层——这里面藏的都是看不见的良率损失。

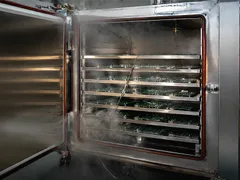
为什么烘箱温度不均匀? 热风循环烘箱靠风机把热空气吹进箱体,气流从出风口出来温度最高,经过板子吸热后温度下降,回风口附近温度最低。板子装得越满、架子越高,风路被挡得越厉害,温差越大。再加上靠近箱门的区域散热快,开门取放件时温度还会断崖式下跌。这些都是物理规律,不是烘箱坏了,但可以通过管理把影响压到最小。
怎么知道你的烘箱差多少? 方法很简单:放七八个测温点(热电偶或记录仪探头),从进风口到回风口、从上层到下层、从门口到里侧,均匀布点,随同产品一起过炉,测一组完整的温度曲线。每月测一次,冬季和夏季各加测一次(室温影响很大)。测完你会发现,最冷点和最热点之间往往差出八到十五度——这就是"固化质量不稳定"的物理根源。
针对性对策分四步。 一是装炉规范:板子之间留风路,别贴成一块板;重板放中下层、轻板放上层,让热风能流动起来;二是升温补偿:固化到设定时间后,用最冷点的实际温度来确认是否真的固化到位,必要时延长保温时间;三是门的管理:开门取放动作要快,尽量减少开门时长,批量生产的固化炉尽量集中在同一时段开关门;四是定期验证:测温点数据存档,发现某一区域持续偏低,就该考虑调整风道或挪位置了。固化不是"设定温度就完事",是"实测温度说了算"。
给车间的最终建议:把固化操作从"按时间"改成"按温度曲线"。 设定时间只是参考,真正决定固化程度的是板子在固化温度下的实际保温时间。有条件的上炉温测试仪,每炉记录;没条件的用测温纸或少量点检,一周抽测一到两次。炉温均匀性这个账,越早算,返工和客诉越少。
测温的频次和记录方式,也有讲究。 每月一次的定点测温远远不够,更实用的做法是"小批量随炉测温":每次换产品型号、换烘箱批次时,放一支记录仪随板子过炉,跑完看看实际曲线达标没有——几分钟的成本,换来的是"这批板被烘成什么样"的实底,比事后出问题再翻旧账强得多。记录也别忘了温度曲线的"上下坡":升温速率太猛会让漆面迅速表干、内部溶剂憋在里面起泡,降温太慢影响周转节拍,曲线不只是看峰值,整条曲线的形状都在讲故事。
烘箱的"负载效应"也要在工艺里体现。 空炉和满载的温差可以超过十度,很多厂调工艺时用空炉数据,量产时满载运行,实际固化条件早就偏了。正确的做法是按"典型装炉量"校准工艺参数,并在工艺卡上写明装炉上限——板子装多了,就延长固化时间或提高设定温度,别让"装得满"成为固化不足的隐形原因。固化质量的管理,本质是"把箱内每个位置的板子都当成孤品对待",做到这一点,你的烘箱就是一台合格可靠的固化设备。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com