在很多产线上,刷涂被当成"最没技术含量"的工序:拿把刷子蘸点漆,往板子上抹匀就是了。这么想的人,大概率没仔细看过刷出来的板子——刷痕、厚薄不均、边缘漏涂、元件脚积漆,全是"随便刷刷"留下的后遗症。刷涂不是没技术,是标准没立起来。

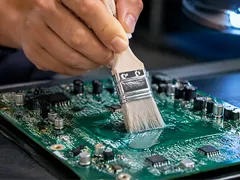
第一件事是选对刷子。 刷毛材质直接影响涂布效果:普通猪鬃刷吸漆量不稳,容易掉毛;防静电刷适合敏感元件周边;细尖头毛笔式刷子适合补元件脚和缝隙。刷子用过要清洗晾干,别一把刷子从开线用到报废——干硬的刷毛刷出来的漆膜全是沟。把刷子型号、更换周期写进制度,成本两块钱,省下的是整板的返工。
第二件事是走刷方向。 正确的刷法是"压着走",即刷毛与板面保持一定角度,朝一个方向匀速推进,让漆液从刷毛根部被挤出铺开,而不是来回乱涂。来回刷会把气泡带进漆膜、把边缘的漆又卷回来,造成厚薄不均和鱼眼。转角处要"挑着刷",用刷尖把漆点进角落,避免积成大滴。刷涂的膜厚控制靠手法:漆液稀一点多刷两遍,比浓漆一遍厚涂更均匀。记住这个公式:薄漆多遍,好过厚漆一遍。
第三件事是补漆要趁"半干"。 板子上有些位置机器喷不到,只能刷涂补上,补漆时机大有讲究:漆完全干透后补,新旧界面会有色差和附着力隐患;漆太湿时补,会把原来的膜搅花。最稳的做法是等底漆表干(摸起来不粘手)后补第二遍,让两层漆在同一固化周期里"长"在一起。补漆区域的边缘要轻微重叠、别留白线,用放大镜检查一遍再进下一道工序。
标准化刷涂的落地动作,就三个记录。 一是用漆记录:什么时候开桶、加没加稀释剂、搅拌多久,写清楚;二是手法培训记录:新员工先在白板上练手感,练到走刷方向、膜厚目测基本一致再上板;三是抽检记录:每批板抽几张做膜厚和漏涂检查,刷涂区的目检标准要写得比喷涂区更细。刷涂不是手工活的代名词,它是"用人工做出机器做不到的灵活",把标准立起来,它就不输任何自动线。
刷涂最容易翻车的场景,是补漆和返修,这里有一套"三先三后"。 先清后刷:补漆前先用酒精把待补区域的油污残留擦净,让漆补在干净面上;先干后湿:底面完全固化后再补第二遍,半干状态补漆容易把新旧层搅在一起(特殊情况按前面说的半干接续法);先薄后厚:第一遍薄薄打底,表干后再加第二遍找平,两层薄的总比一层厚的稳。三先三后看着简单,执行到位能把补漆区域的失效率砍掉一大半——补漆质量差,往往是"赶时间"赶出来的,慢十秒钟,省一次返工,这笔账怎么算都划算。
还有一个容易被质检环节忽视的点:刷涂的"目检窗口"。 机器喷涂的板子目检容易,刷涂区因为有刷痕和边缘略厚的固有特征,质检员很容易"看习惯了"而漏掉真正的缺陷。建议给刷涂区单独定目检标准:刷痕走向一致算合格、还有哪些位置必须无气泡、边缘过渡区允许什么程度的不均匀,白纸黑字写清楚,让合格和不合格有明确的边界。有了边界,刷涂的质量就不再依赖"老师傅的眼神",新员工照标准也能判对。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com