在电子防护领域,一个普遍的认知误区是"固化完成即万事大吉"。事实上,三防胶/三防漆(Conformal Coating)的防护效能是一个系统工程——施工前的基板状态、涂覆过程的工艺窗口控制、固化后的质量验证,任何一个环节的偏差都可能导致整批产品的可靠性折损。漏涂、漆膜剥离、界面起泡……这些看似偶然的失效,往往根源于施工链条中的系统性疏忽。
本文从工程实践视角出发,系统梳理三防胶/三防漆施工的全链路技术要点,涵盖基板预处理、涂覆工艺选型、固化后可靠性验证及典型失效模式分析四大模块,为工程技术人员提供可落地的操作指南。
一、基板预处理:附着力的第一道防线
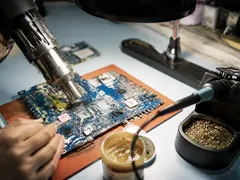
三防胶/三防漆与PCB基材的结合强度,从根本上取决于界面清洁度。油污、助焊剂残留、指纹油脂等污染物会在界面形成弱边界层,导致漆膜在热循环或机械应力下发生剥离。预处理的核心目标是实现"零污染界面"与"完全干燥"两个硬指标。
1.1 清洁工艺规范
机械除尘:使用洁净压缩空气(0.3–0.5 MPa)定向吹扫板面,重点清理IC引脚间隙、贴片电容底部等藏污区域。注意控制气压,避免将浮尘压入缝隙。
化学除污:
· 一般性油污:以无水乙醇润湿无尘布,沿PCB中心向边缘单向擦拭,禁止往复摩擦导致污染物扩散。
· 助焊剂残留:采用异丙醇基专用清洗剂,浸泡1–2分钟后以软毛刷轻刷,再以洁净无尘布吸干。助焊剂中的松香成分若未彻底清除,会在固化高温下迁移至漆膜表面,形成白色析出物。
干燥要求:自然晾干需30–60分钟;若产线节拍紧张,可在40–50 ℃通风烘箱中干燥10–15分钟,出箱后需冷却至室温方可进入涂覆工序。严禁使用普通纸巾或棉布——纤维脱落会造成二次污染。
1.2 施工环境基准
梅雨季或干燥冬季需主动启用除湿/加湿设备。通风系统的另一重意义在于及时排出溶剂蒸气,兼顾职业健康与防爆安全。

1.3 材料与工具匹配
不同化学体系的三防胶/三防漆对施工工具有特定要求:
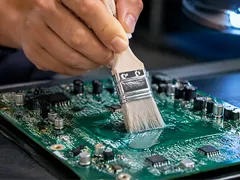
· 溶剂型丙烯酸/聚氨酯:适配手动喷枪或自动喷涂线,膜厚控制灵活;小批量异形板可用手工刷涂,须选用不掉毛的尼龙刷。
· UV固化体系:需匹配365 nm波段UV光源,喷涂建议采用低压喷枪以减少漆雾逸散。需特别关注PCB上是否存在UV光无法直射的阴影区,必要时配置湿气辅助固化方案。
· 双组分反应型:严格按厂家配比(常见10:1或5:1)混合,混合后适用期通常2–4小时,超时即报废。建议采用无气喷涂设备,确保A/B组分均匀分散。
若漆液粘度过高,可按技术规格书添加专用稀释剂,稀释比例不宜超过10%。过度稀释会显著降低漆膜交联密度,牺牲防护性能。
二、涂覆工艺选型:四种主流方案的技术权衡
三防胶/三防漆的涂覆方式决定了膜厚均匀性、覆盖完整性与生产效率的平衡。以下是四种工业级方案的工程化对比:
2.1 喷涂(Spray Coating)——批量制造的效率之选
通过雾化将漆液均匀沉积于板面,是目前消费电子与工业控制领域的主流工艺。
关键工艺参数:
· 喷枪距板面距离:15–25 cm
· 喷射角度:45°–90°
· 策略:薄涂多层,每层喷涂后预留表干时间,避免单次过厚导致的溶剂包埋与流挂
遮蔽要求:连接器、金手指、测试点等禁涂区域须以专用遮蔽胶带或耐高温膜保护,固化后去除。
适用场景:大批量标准化PCB,对膜厚一致性要求高的场合。
2.2 刷涂(Brush Coating)——柔性小批量的补充手段
以刷子直接涂覆,设备投入最低,但对操作者经验依赖度高。
操作要点:
· 蘸漆量适中,防止滴落污染
· 涂刷方向统一(建议单向推进),禁止往复涂抹引发刷痕
· 对引脚密集区采用"点涂"方式确保渗透
局限性:膜厚均匀性差,刷痕明显,不适用于高可靠性要求的军工或汽车电子场景。
适用场景:维修返工、小批量试制、异形结构板。
2.3 浸涂(Dip Coating)——全覆盖的终极方案
将PCB整体浸入漆槽,停留数秒后垂直提出沥干。
工艺控制:
· 浸入时间:5–10秒(根据目标膜厚调整)
· 沥干时间:10–20分钟,垂直悬挂避免触碰
· 前提:PCB必须完全干燥,防止水分混入漆槽污染整槽物料
优势:无死角覆盖,包括PCB背面与元件底部缝隙。
适用场景:结构复杂、需360°防护的户外传感器、海洋电子设备。
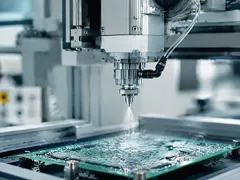
2.4 点涂(Selective Dispensing)——精准防护的微创手术
通过点胶机或精密注射器,将胶液定点施加于关键焊点或单个芯片。
核心要求:
· 防护区域预标记清晰
· 出胶量精确控制,防止溢流污染相邻元件
· 可多层叠加以增厚局部防护
适用场景:仅需局部防护的高密度板,如BGA底部填充周边焊点保护。
三、固化后可靠性验证:从目视到环境模拟的三级检测体系
三防胶/三防漆完全固化后,未经检验即投入装配是可靠性管理的大忌。建议建立"目视→附着力→环境模拟"三级递进检测机制。
3.1 外观质量检验(100%全检)
借助10倍放大镜或低倍显微镜,逐板检查:
· 膜厚均匀性,无漏涂、流挂、气泡、裂纹、发白等缺陷
· 防护区域100%覆盖,无裸露焊点或引脚
· 无外来颗粒、刷痕、喷溅污染
常见缺陷归因:
· 气泡:溶剂挥发不充分或环境湿度过高
· 开裂:单次涂覆过厚或升温固化速率过快
· 发白:湿气凝结于漆膜表面
发现缺陷须整板返工:脱漆→重新清洁→重新涂覆→重新固化。
3.2 附着力测试(百格法,抽检或全检)
百格测试(Cross-Cut Test)是评估漆膜-基材界面结合强度的标准方法:
1. 以美工刀在漆膜上划出1 mm×1 mm方格阵列(膜厚>50 μm时改用2 mm间距),划痕须穿透漆膜触及基材
2. 以软毛刷清除碎屑
3. 贴覆专用测试胶带,充分按压后快速撕拉
4. 合格判定:脱落面积≤5%
若附着力不达标,须排查清洁度、材料匹配性及固化充分性三个根因。
3.3 防护性能环境模拟(批次抽检,3%–5%)
环境模拟试验是验证三防胶/三防漆在真实服役条件下可靠性的最终关卡。
四、典型失效模式诊断与纠正措施
4.1 漆膜起泡
根因分析:
· 环境RH>60%,水分混入漆膜
· 溶剂未充分挥发即进入高温固化,内部蒸气膨胀
· 单次涂覆过厚,溶剂 trapped 于底层
纠正措施:
· 轻微气泡:常温通风静置24 h观察是否自行消退
· 严重气泡:脱漆返工,调控湿度至40%–60%,采用薄涂多层策略,优化固化升温曲线
4.2 流挂(Sagging)
根因分析:涂覆过量、板面倾斜、稀释过度导致粘度不足。
纠正措施:
· 轻微流挂:完全固化后以细砂纸轻磨平整
· 严重流挂:返工处理,控制单次涂覆量,保持板面水平,严格按规格稀释
4.3 附着力不足
根因分析:
· 基板清洁不彻底,界面存在弱边界层
· 三防胶/三防漆化学体系与基材不匹配(如某些工程塑料需专用底涂)
· 固化不充分,树脂交联度不足
纠正措施:系统返工,强化清洗流程(必要时引入等离子表面处理),更换匹配材料体系,严格执行固化工艺窗口。
4.4 漆膜发白/失光
根因分析:
· 环境湿度过高,水分在漆膜表面冷凝
· 稀释剂过量,树脂固含量下降
· 固化温度偏低,干燥速率不足
纠正措施:调控环境湿度,严格控制稀释比例,在元件耐温允许范围内提升固化温度。
五、工程总结:系统化思维是可靠性保障的基石
三防胶/三防漆的防护效能绝非单一环节的优化所能达成,而是"材料选型→基板预处理→涂覆工艺→固化控制→质量验证"全链路的协同结果。其核心工程逻辑可归纳为两点:
1. 精准匹配:根据PCB结构复杂度、生产批量、服役环境(温湿度、化学介质、机械应力)选择最优的材料-工艺组合;
2. 过程受控:将清洁度、环境参数、膜厚、固化曲线等关键变量纳入标准化作业程序(SOP),以数据驱动替代经验判断。
对于制造企业而言,建立一套覆盖全流程的三防胶/三防漆施工质量管理体系,不仅能降低返工率与售后失效成本,更是产品可靠性口碑的核心支撑。