

机床操作面板是车间里最忙的一块板:它要处理频繁的按键、旋钮、触摸输入,还要在切削液雾、油雾、金属粉尘里长期工作。很多面板失效,表面看是按键失灵、屏幕花屏,根子在板子和连接器。
现象:按键先坏,还是板子先坏
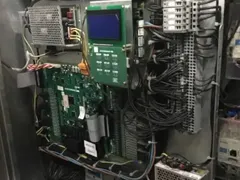
一个典型的机加工车间观察:同一台加工中心用了两年多,面板上先出问题的是几个常用键(进给、启动),按键下面的薄膜开关或导电橡胶失效;再过一段时间,出现"按键无响应但按键本身没问题"的情况,拆开发现是板子上的排线连接器和按键输入电路受了污染。
说明两条失效链同时存在:机械输入链(按键本体磨损)和电气链(板面污染)。涂层能管的是后者。
环境数据摆出来
排查顺序
1. 看连接器:面板与主控之间的排线连接器是重灾区,受污染、受潮,接触电阻升高;
2. 看按键输入电路:高阻输入对污染极敏感,污膜会造成误触发或失灵;
3. 看板面涂层:机床场景的涂层最容易发白、发黏,那是溶胀和污染吸收的表现;
4. 看机械固定:面板与机床的结合面是否进液进屑。
做法
• 选型:机床场景优先考虑耐油、耐切削液、低吸水的体系,聚氨酯或环氧类更稳,丙烯酸体系容易在油性切削液下发白;
• 涂覆部位:

• 结构:面板与机床结合处做密封,减少切削液雾直接侵入。
厚度和柔韧度怎么定
机床面板的涂层要同时满足两个方向:耐油耐液要求涂层致密,长期振动和温度变化又要求涂层柔韧。这两项有时会互相牵制。实践里比较稳的做法是:干膜厚度控制在 30 ~ 60 μm 的中间段,先按耐油选体系,再用柔韧性筛选;如果两个指标冲突,宁可牺牲一点致密度、加厚到上限,也不要选脆性体系——面板的振动是持续的,脆涂层会先裂。
验收
覆盖率(连接器根部、板边)、膜厚、绝缘,加做耐切削液试验(抽样浸泡或擦拭)。另外,面板常有触摸屏,屏与板之间的贴合、排线固定这类机械问题,不能靠涂层解决,要单独处理。
常见失效与对策
机床面板的防护,一半是材料,一半是结构。把切削液和油雾当成常态而不是意外,方案就清楚多了。
一个容易被忽略的成本项
机床面板的防护里,返工成本常被低估。面板装配后层层密封,拆一次要动按键、薄膜、排线、屏,人工和物料都不便宜。所以涂覆阶段的合格率比单价重要:一次涂到位,比后续拆修划算得多。评审方案时把返工工时折进成本,往往会得出和只比漆价完全不同的结论。
还有一条:机床面板的型号多、批量小,工艺参数容易每批都调。参数频繁变动是涂层质量波动的主要来源。把参数固化下来、减少人为调整,比反复优化配方见效更快。
涂层和触控屏的兼容
机床面板常用触摸屏,屏与板之间的贴合、排线固定是机械问题,但涂层仍然会碰到它:屏边缘的板面、排线座周围,都是涂覆区。这里要注意涂层不能爬进屏的贴合面或光学区,否则会影响透光或造成气泡。做法是在排线座和屏区外做遮蔽,边界画清楚。返修时也要恢复这个边界,不能随手一涂。
一个和清洁习惯有关的点
车间常用压缩空气吹面板,气流会把切削液雾和粉尘吹进缝隙。防护上要保证面板结合处的密封,抵御这种吹入式污染,否则灰尘会绕过外表面直接进入板子附近。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:18925706521 | 邮箱:info@sanfangjiao.com