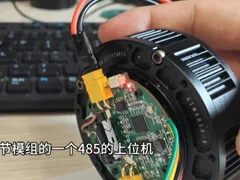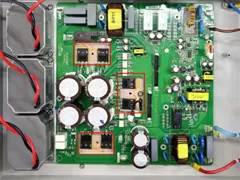


焊接机器人工作在金属粉尘弥漫、焊渣飞溅、强电磁干扰的环境里。控制板负责运动控制、弧焊参数调节、焊缝跟踪,一旦失效机器人就"瞎了"。三防漆在这里要面对的不是普通车间环境,而是焊接现场的极端条件。

焊接现场的三大杀手。 第一杀手是焊渣飞溅:MIG/MAG焊接时熔滴飞溅温度超过1000度,落到控制板上如果直接砸穿漆膜,下面的铜箔和器件就毁了。第二杀手是金属粉尘:打磨、切割产生的铁粉、铝粉落在板子上,在潮湿环境下形成原电池,加速腐蚀。第三杀手是电磁干扰:焊接电源是大功率逆变器,工作时产生强烈的电磁脉冲,控制板上的信号线如果屏蔽不好,会出现误动作。
控制板的关键电路。 运动控制核心是DSP或FPGA,负责六轴插补运算,时钟频率在100MHz以上。弧焊电源控制电路调节焊接电流和电压,这部分有高压(几十到上百伏)。焊缝跟踪传感器(激光视觉或电弧传感器)信号微弱(毫伏级),对噪声极敏感;编码器反馈是高频脉冲(几百kHz到几MHz),走线阻抗不匹配会引起信号反射。
三防方案:厚涂+硬涂+局部屏蔽。 涂层选高交联密度的聚氨酯或环氧体系,硬度高、耐飞溅冲击。膜厚做到50-80微米(比常规厚一倍),用多次薄涂叠加,避免一次厚涂的流挂和内应力。对高压区域(弧焊电源控制),涂层厚度要均匀,避免电场集中。对敏感信号线(焊缝跟踪、编码器),建议用共面波导或屏蔽线,涂层只覆盖焊点不覆盖走线。控制板外面建议加金属屏蔽罩,涂层和屏蔽罩配合使用。
装配设计的配合。 控制柜要密封(IP54以上),正压通风(过滤后的清洁空气),防止粉尘直接进入。控制板安装位置要远离焊接飞溅区,最好装在机器人基座内部而不是手臂关节里(关节空间小、散热差、振动大)。如果必须装在关节里,要选耐振动(10G以上)的器件和连接器,涂层也要考虑振动疲劳。定期维护:每月打开控制柜检查板面,用压缩空气吹掉积尘,检查涂层有无损伤。
验证标准。 焊接机器人的控制板通常要通过IEC 61000系列EMC测试(静电放电、射频辐射、电快速瞬变等)。环境测试包括:温度循环(-20到+60度)、振动(随机振动5-2000Hz)、粉尘(IP5X或IP6X)、化学试剂(焊剂、冷却液)。涂层在这些测试后,绝缘电阻和附着力不能有明显下降。
一次真实故障的复盘。 有家机器人集成商的弧焊单元频繁报"编码器信号丢失",换了两块控制板都没解决。拆机检查发现:控制板装在机器人基座内的封闭舱里,舱盖用的是普通螺丝,缝隙没有密封垫,打磨工序的铁粉顺着缝隙落进去,沉在编码器接口的排线座里。铁粉吸水后形成导电桥,把编码器的A/B相脉冲短路了。三防漆把板子涂得很厚,但排线座是贴片件,插头插上后涂层被压出裂缝,铁粉还是从插座缝隙钻了进去。最终整改方案:舱盖加硅胶密封条、排线座周围用灌封胶填缝、控制柜改用正压过滤送风,三个月后同类故障清零。这个案例的教训:涂层不是密封件,凡是活动部件和插接件的缝隙,都要用灌封或密封来补。
EMC与涂层的协同。 焊接现场的电磁干扰根源是弧焊电源开合瞬间的电流突变,干扰经传导和辐射两条路径进入控制板。三防漆本身对高频电磁波几乎没有屏蔽作用(非导电涂层),它防的是金属粉尘搭桥和飞溅损伤——金属粉尘在信号线之间形成寄生电容和滤波,反而放大干扰耦合。所以防护逻辑是:涂层管粉尘飞溅,屏蔽罩管辐射干扰,滤波器件管传导干扰,三层配合才能守住控制板。
焊接机器人的控制板是"藏在铁甲里的软肋"。外面是坚固的本体,里面是娇贵的电子。三防漆加上合理的结构防护,才能让机器人在焊渣飞溅的车间里稳定干活。别等机器人报错停机了才想起检查控制板,预防性维护比事后抢修便宜得多。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com