有块汽车 ECU 板,装在发动机舱里,涂层供应商拍胸脯说"耐温 150℃"。装车跑了半年,靠近功率器件那几平方厘米的涂层变黄、发脆,一按就掉粉。把那块区域的涂层刮下来做热重分析(TGA),曲线摆出来,事情就很清楚了:它的主分解温度确实在 300℃ 以上,但 150℃ 附近已经开始缓慢失重,半年累计掉了百分之几的质量。耐温这件事,不能只看一个数字。

1. TGA 到底在烧什么
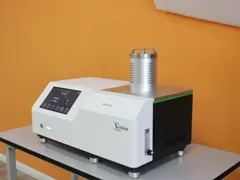
TGA 把几毫克样品放进一个精密天平,按设定的升温程序加热,同步记录质量随温度的变化。通常还要通气氛:氮气或氩气(惰性,看热分解)、空气(氧化,看热氧老化)。一条曲线里藏着四段信息:
• 室温到 150℃ 附近的缓慢失重,多半是残余溶剂、水分、低分子挥发物;
• 150℃–300℃ 的失重,可能是未反应的固化剂、增塑剂、消泡剂这类小分子助剂跑出来;
• 300℃–450℃ 的主失重台阶,对应树脂主链的热分解;
• 更高的台阶和无机残留,就是填料、颜料、无机阻燃剂。
2. 读三个数,别只读一个
起始分解温度(T_onset)。 一般取失重 5% 对应的温度,或者外推的起始点。它告诉你"涂层在哪里开始撑不住"。常见的丙烯酸体系 250℃–300℃,环氧、聚氨酯 300℃–350℃,有机硅能到 400℃ 以上。
最大失重速率温度(T_max)。 失重曲线的一阶导数峰位置,对应主链断裂最快的温度,最能反映树脂骨架的耐热等级。
残炭量(char yield)。 惰性气氛下烧到 700℃–800℃ 剩下的百分比。填料多的体系残炭高,但不一定是好事——你要分清楚这些残渣是耐热的无机填料,还是树脂本身碳化留下的。做配方比对时,最好先把已知填料含量的样片做个基线,扣掉填料再谈树脂的成炭能力。
3. 气氛选错,结论就反
用惰性气氛还是空气,问的是两个不同的问题。惰性气氛下测的是"热分解"——分子链自己扛不住高温而断裂;空气下测的是"热氧老化"——氧参与进来,分解温度通常比惰性气氛低几十度,而且往往更接近实际工况。电子设备里的涂层是接触空气的,判断长期耐热,空气气氛的数据更有参考价值;想看清树脂骨架本身的热稳定性,用惰性气氛更干净。
如果条件允许,把 TGA 连上红外(TGA-FTIR)或质谱(TGA-MS),就能知道每个失重台阶跑出来的到底是什么——是水、是溶剂、是二氧化碳、还是含卤气体。排查"涂层高温后有异味""触点变黑"这类问题时,光看失重百分比猜不出成分,联用一次就清楚了。
4. 拿 TGA 去回答现场问题
"涂层变黄发脆,是配方问题还是工艺问题?" 各取一块新料样片和现场失效样片一起测。如果失效样片的起始分解温度比新料低了 30℃ 以上,且低温段多了一截失重,多半是现场经历了超温,或者固化时残留物没排净,不是配方坏了。
"供应商说的耐温 150℃,靠不靠谱?" 直接看 150℃ 恒温段的等温失重。TGA 可以做恒温模式:把样品升到目标温度,保持一小时甚至几小时,看质量掉多少。涂层如果在 150℃ 一小时就掉 1%,那长期服役的风险不小,因为挥发物会在密闭腔体里堆积,凝在旁边的触点和光学面上。
"阻燃涂层,残炭高是不是更安全?" 成炭确实是阻燃机理之一——表面结炭层能隔氧隔热。但要配合烟密度、氧指数一起看,单看残炭量不够,有些体系炭渣很松散,一碰就碎,隔不了热。
一个容易被忽略的细节
TGA 样品量很小(通常 5–15 mg),取样位置很关键。整板涂层厚度不均,靠近边角和靠近中心的涂层,树脂含量可能都不同。我们的做法是:要评估某一区域的耐热,就从那一区域刮样,取样位置写进报告;要评估整板,就多取几个点分开测,别混在一起求平均,那样会把两极的情况抹掉。还有,测试升温速率(常用 10℃/min)会明显影响台阶位置,报数据时一并写清楚,别人才能复现和横向比。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:18925706521 | 邮箱:info@sanfangjiao.com