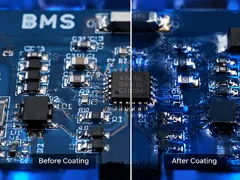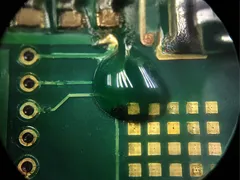


漆膜从板子上整块撕下来,这是产线最不想看到的场景。附着力差的原因,表面看是"漆没刷好",深层是界面化学问题——三防漆和PCB基材之间的分子间作用力够不够强、有没有化学键合、界面区有没有薄弱层。搞懂这些,才能从根源上解决掉漆问题。
界面结合的三重机制。 第一层是机械嵌合:漆液渗入基材表面的微粗糙结构,固化后形成锚固效应。PCB阻焊层表面有轻微粗糙度(Ra 0.5-2微米),对附着力有帮助。第二层是物理吸附:范德华力、氢键等分子间作用力。三防漆的极性基团(羟基、羧基、氨基)和阻焊层表面的极性基团形成氢键,这是日常附着的主要力量。第三层是化学键合:漆中的活性基团和基材表面的官能团发生化学反应,形成共价键。这个最强,但需要特定条件——比如环氧体系和胺固化剂在金属表面形成配位键。
基材表面的隐形杀手。 阻焊层上的硅油脱模剂、手指油脂、助焊剂残留、氧化层,都会让界面结合大打折扣。最常见的是助焊剂残留:松香基助焊剂里的有机酸和漆膜中的碱性催化剂反应,在界面形成盐类积聚层,成了剥离的薄弱区。水基清洗不彻底的板子,表面活性剂残留同样有害。还有板子存储太久,铜面氧化生成Cu2O/CuO层,漆膜和氧化层的结合力比纯铜差一个数量级。
提高附着力的工程手段。 清洗是第一道关:超声波+半水基清洗剂,把助焊剂残留降到离子污染度小于1.5 μg NaCl eq/cm²。等离子处理(O2/N2混合气体)能在阻焊层表面引入羟基、羧基等极性基团,附着力提升30-50%。底涂(primer)是保险做法:在涂三防漆前先刷一层附着力促进剂(硅烷偶联剂、钛酸酯类),形成化学桥接。膜厚控制也有讲究:太薄(<15微米)机械嵌合不足,太厚(>60微米)内应力大反而容易翘边,25-40微米是多数应用的最佳区间。
测试方法:不能只看百格。 百格测试(ASTM D3359)测的是漆膜和基材之间的附着力,但刀口深度、胶带粘度、操作手法影响大。更定量的是拉拔法(ISO 4624):用专用胶柱粘住涂层,测拉拔强度。对三防漆来说,拉拔强度大于3 MPa算合格,大于5 MPa算优秀。剪切测试(搭接剪切)也能反映界面在实际工况下的表现。
界面问题比表面问题更隐蔽的三种情形。 第一种是阻焊层与铜箔本身的结合差:阻焊层在PCB厂做错固化参数,表面"发粉",三防漆附着在已经松动的阻焊层上,测试时整层剥离。这种情况换什么漆都没用,得从PCB供应商工艺下手。第二种是旧板返工后残留:返修时用烙铁开了大焊区,助焊剂和漆膜残渣留在界面,再涂新漆形成两代漆膜之间的弱界面,划百格时在旧漆膜层间剥离。返工板涂漆前必须做加强清洗和活化处理。第三种是离子污染迁移:清洗不净的板子在恶劣环境下,离子在漆膜与基材界面迁移积聚,形成"黑圈"或析出晶体,表面看不出问题,绝缘电阻却悄悄下降。这类失效要配合离子色谱和SEM-EDS才能定位。
附着力数据的表达规范。 给客户交付附着力数据时,至少给四组:新板涂覆后的初始附着力、温循200次后的附着力、双85湿热1000小时后的附着力、盐雾500小时后的附着力。很多供应商只给第一组,而客户实际关心的是后三组。附着力衰减曲线比单点数值有用得多——理想的涂层是"缓慢衰减",而劣质涂层是"断崖式下降",后者即便初始值漂亮也靠不住。
附着力不是玄学,是界面化学和表面工程的综合结果。清洗做干净、表面处理好、膜厚控适中,掉漆问题能从源头解决。别总让操作工背锅,很多时候是前道工序的残留物在作祟。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com