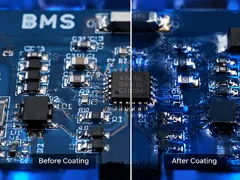


新涂的三防漆板子,放两天还是有味,很多工程师就理所当然觉得"还没干透"。但气味和残余溶剂是两回事。鼻子能闻到的通常是低沸点芳烃(甲苯、二甲苯),沸点高一点的酯类、醇醚类溶剂,味道淡得多,但在漆膜里残留的时间长得多。用GC-MS(气相色谱-质谱联用)测过才知道,很多"没味"的板子,残余溶剂含量照样超标。
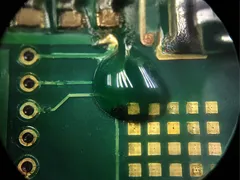
残余溶剂从哪来:固化不完全和溶剂包裹。 溶剂型三防漆的固化分两步:溶剂挥发和树脂交联。如果固化温度不够、时间太短,溶剂没跑完就被交联网络锁在里面。更隐蔽的是"溶剂包裹"——漆膜表面先形成致密层,内部溶剂挥发不出来,形成梯度分布。超声波清洗或高低温循环后,这些包裹的溶剂会缓慢释放,在关键焊点周围形成液膜,导致绝缘电阻下降或电化学迁移。
哪些溶剂最容易残留。 沸点150度以上的溶剂是重灾区:丙二醇甲醚醋酸酯(PMA)、二乙二醇丁醚醋酸酯(BCA)、异佛尔酮。这些溶剂挥发慢,但溶解力好,配方师爱用。固化条件不严格时,它们在漆膜里能存留数周甚至数月。更麻烦的是,有些溶剂会和树脂发生副反应,生成新的小分子挥发物,GC-MS图谱上出现意料之外的峰,分析起来很头疼。
检测与控制:从嗅闻到仪器分析。 工厂常规检测靠重量法——涂漆前后称样板,算挥发分损失。但这只能测总挥发量,分不清是什么溶剂。GC-MS能定性定量,但成本高、周期长,一般只在客诉调查或新品验证时做。产线控制更实际:固化温度曲线必须达标(通常80-120度,30-60分钟),升温速率不能太猛(防止表面结皮),固化后增加一段"后烘烤"(post-cure)让残余溶剂充分逸出。对航空航天、医疗器械等高可靠性应用,后烘烤是标准工序,80度烘4小时,残余溶剂能再降一个数量级。
针对不同体系的差异化管控。 丙烯酸体系溶剂残留风险集中在酯类和醇醚类,固化的关键窗口是前10分钟——这段时间溶剂挥发最快,风速和温度必须稳定。聚氨酯体系除了残留溶剂,还要防固化过程中的副反应产生的小分子(如异氰酸酯与潮气反应生成CO2),产生的微气泡在显微镜下才看得见,却能成为吸湿通道。有机硅体系挥发性小分子(环硅氧烷D4/D5)残留会污染邻近的金手指和继电器触点,高端应用(如通信设备)要专门测挥发分和收集性污染物。水性体系则要防"假干"——表干很快但内部水没排干,电子显微镜下能看到漆膜内部的水泡腔。
客户端的验收标准怎么定。 给客户送样时,建议同时提供三项数据:总挥发物含量(按ASTM D2369)、主要残留溶剂种类和含量(GC-MS)、以及"极限烘烤"前后的绝缘电阻对比。绝缘电阻这一项特别有说服力——同一批板子,烘烤前后绝缘电阻差一个数量级,就说明残余溶剂在释放,客户能直观理解控制固化工艺的价值。和客户签质量协议时,把"残余溶剂导致的绝缘失效"写进失效条款,倒逼自己把固化参数当成核心工艺纪律来管理。
实际生产中,溶剂残留的控制还得从源头抓起。配方设计阶段就要考虑各溶剂的沸点和挥发速率,尽量选用高沸点溶剂替代低沸点溶剂。涂覆后的晾干时间和温度也要根据季节调整,夏天湿度高就适当延长闪干时间。
漆膜里的残余溶剂是个看不见的问题。闻到味只是表象,GC-MS测出来的数据才是真相。固化工艺做扎实了,比事后分析补救管用得多。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com