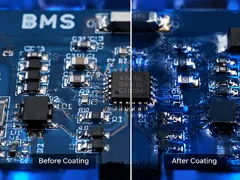


涂层开裂、起翘、分层,很多不是涂层本身的质量问题,而是"热膨胀匹配"问题:涂层和基材的热膨胀系数不一样,温度变化时两者变形不一致,界面应力越积越大,最终超过涂层强度或界面强度。CTE这个参数在三防漆应用里,比大多数人想的更重要。
CTE的物理。 热膨胀系数(CTE,ppm/°C)是材料每升温1度产生的相对形变:铜17、铝23、FR-4基材(面内14-16、厚度方向50-70——基材是各向异性的)、硅3、焊料24、三防漆(玻璃态60-90、橡胶态150-250——三防漆在Tg上下CTE突变,橡胶态的CTE远大于玻璃态)。三防漆的应用:常用的FR-4(14-16)与涂层玻璃态(60-90)的CTE差4-6倍——这个差异就是温变应力的来源。
温变应力如何积累。 温度变化ΔT时,涂层与基材的形变差=ΔCTE×ΔT×长度。举例:100mm长的板,温差80度,ΔCTE=60ppm,形变差=60e-6×80×100=0.48mm——涂层被基材"拉扯"了0.5mm。如果应力超过涂层的内聚强度→涂层开裂;超过界面结合强度→分层起翘。应力的大小与"温差范围"和"CTE差"成正比,与涂层刚度(杨氏模量)也相关(硬涂层应力大,软涂层应力小)。所以:宽温产品(汽车-40到125度)、大板(应力积累与尺寸成正比)、刚性涂层(环氧)更容易出CTE问题。
Tg的关键作用。 涂层的Tg决定CTE的拐点:Tg以下玻璃态CTE小(60-90),Tg以上橡胶态CTE大(150-250)。温变循环跨过Tg时:涂层在Tg附近经历模量和CTE的突变段——应力在Tg附近最大——所以在工作温区内"跨Tg"的涂层(如Tg60度的涂层在-40到125度工作)每循环都经历玻璃态↔橡胶态的剧烈变化,应力大。设计目标:让涂层的Tg远离工作温区(Tg低于最低工作温度(低温下保持橡胶态柔韧,CTE虽大但柔韧吸收应力)或Tg高于最高工作温度(始终保持玻璃态,CTE小但刚性))——多数三防漆选择低Tg(柔性),因为"柔韧吸收应力"比"刚硬抵抗应力"更可靠。
CTE匹配的设计原则。 降低温变应力(CTE失配问题)的工程途径:选柔性体系(有机硅、聚氨酯、柔韧改性的丙烯酸——低模量让界面应力被涂层变形吸收,而不是传递给界面开裂);控制涂层厚度(厚涂层应力大、裂纹穿透风险高——用多层薄涂替代单层厚涂,每层应力小);涂覆边界管理(边缘是剥离应力集中的地方——边缘的涂层要平滑过渡(不锐角)、避免大块孤岛涂层);填料调CTE(低膨胀填料(如二氧化硅CTE0.5)可以降低涂层的净CTE——但填料增加刚度,是双刃剑);基材表面处理(微粗化提供机械锁扣——提高界面强度,让应力不集中在界面)。
CTE相关失效的识别。 怎么判断一个开裂/分层是不是CTE问题:失效形态(涂层开裂有方向性(沿应力方向)、分层从边缘或拐角开始(应力集中处);与温变的相关性(故障在温差大的环境(东北冬天、引擎舱)高发);特征(裂纹形状(垂直于主应力方向——比如板边缘的平行裂纹);材料(刚性体系(环氧)比柔性体系容易出);验证(温变试验复现(把板做-40到85度循环100次——CTE问题会现形)。诊断手段:金相切片(看裂纹是穿涂层还是沿界面)、SEM看断口(脆性断裂)。
工程实践建议。 CTE管理在实战中的要点:选型阶段(宽温产品的涂层选低Tg柔性体系(有机硅/聚氨酯)——别为了硬度选高Tg刚性体系);设计阶段(大板/金属基板(铝基板CTE23与涂层差更大)注意——铝基板上的涂层最易CTE失效);工艺阶段(多层薄涂、边缘倒角、固化曲线优化(缓冷减少热应力));验证阶段(温变试验(-40到85度,100-500次)+附着力对比(温变后附着力不降级)——CTE问题在温变试验中最快现形)。
CTE失配是涂层开裂分层的第一大物理原因(仅次于附着力本身失败)。它的本质是"应力管理":选柔性体系(低模量)、控厚度(多层薄涂)、管边缘(平滑过渡)、填填料(调CTE)、验证温变(试验说话)。做宽温产品的人,把CTE放在和附着力同等重要的位置看,能省掉一大半现场失效的返工。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com