一块加过补强的板子,整板平均膜厚 45 μm,看着达标。可它上个月在客户现场受潮短路,拆下来一测,失效那两处的涂层只有 8 μm 和 12 μm——一处是连接器根部,一处是板边。均值合格,局部击穿。这是三防漆最典型的失效方式,也是膜厚管理里最容易被平均掉的部分。

现象:均值合格,局部击穿
失效点几乎从不在板子中央,而集中在几类位置:
• 边角、板边切口;
• 器件根部,尤其是高器件的背风面;
• 连接器、插座周围;
• 过孔和板边,涂料挂不住的地方。
这些位置是"平均膜厚看不见的洼地"。潮湿加偏压从最薄处突破,整块板的防护就被这一处拖垮。
排查:测点选在哪里
膜厚测量最容易犯的错,是只测"好测的地方"。板中央平整、测点好放,读数漂亮;真正薄的边角和根部,反倒被跳过。合理的做法是把测点分成两类:
• 常规点:板面几个代表位置,看整体水平;
• 薄弱点:边角、根部、板边、过孔周边,逐点测,取最小值作为验收依据。
测厚手段也要配套:平面区域可以用磁性/涡流测厚;边角、曲面、根部这些地方,得靠截面切片或光学显微,才能看到真实厚度和覆盖形态。
成因与对策
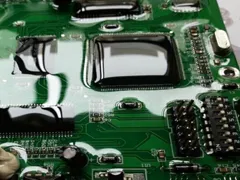
对策里最容易见效的是"把关键区域单独拿出来做":要么调整喷枪轨迹确保经过,要么在这些区域二次补涂,配合紫外示踪复核到底盖没盖到。
现场检查:切片和剖面怎么看
整板平均膜厚过关、局部却失效的板子,最好的诊断工具是切片,而不是测厚仪。
做法是:在失效点附近、以及一个"看起来正常"的对照点,各取一小块,灌胶固化后磨到露出截面,在显微镜下量涂层厚度、看覆盖形态和界面。要看的点有几个:
• 涂层是连续覆盖,还是在器件根部断成两截;
• 界面有没有气泡、裂纹,或者明显未沾附的空隙;
• 边角处涂层是倒圆的还是缩成尖角,尖角处厚度往往骤降;
• 涂层内部有没有填料团聚、颗粒。
切片的好处是"眼见为实":它能同时回答"厚不厚"和"盖没盖到、盖得牢不牢"两个问题,而测厚仪只回答前一个。缺点是破坏性、耗时,所以通常用在失效分析和新工艺定型上,日常靠抽检加非破坏方法配合。
一个常被忽略的位置:板边与过孔
板边和过孔是典型的"低表面能、高曲率"位置,涂料在这两个地方最难形成连续膜。更麻烦的是,它们又正好是水分进入和爬电的高风险路径。所以设计阶段就该考虑:板边能不能留出不铺铜的隔离带、过孔能不能塞孔或盖油,给涂层留出容易附着的基础。工艺上再配合重点覆盖,比事后靠加厚整板去补救,效率高得多。
结论
膜厚验收的最小值,应该定义为关键区域的最小膜厚,而不是整板平均。写进 SOP 的,是高压节点、边角、连接器根部的最小膜厚(常见要求 25 μm 以上,关键场合更高),用能测局部的方法去测,测点覆盖"最薄的地方"而不是"最好测的地方"。决定成败的,永远是那个最薄的角落。
再补一点关于治具和轨迹的经验:选择性涂覆的程序里,最容易出问题的是"过渡段"——喷枪从一个区域移到另一个区域的途中,流量和速度如果不匹配,会在边界留下忽厚忽薄的条带。把这几个过渡段的流量曲线单独调平,比整体把流量调大更能改善均匀性。很多均匀性问题,根源不在喷嘴,在程序。另外,喷涂方向要尽量让涂料"爬"向边角,而不是从边角往外扫——从外往里的扫法会把涂料推向中央,边角反而更薄。这类细节听着琐碎,但在一批一批的板子上会累积成明显的差异。
还可以从源头省事:把"注定难涂"的结构尽量改掉。比如把高器件背风面的引脚挪位、把板边留出隔离带、把过孔塞掉——设计上少一个死角,工艺上就少一处漏涂风险。涂层均匀性的天花板,很多时候在设计阶段就定下来了,工艺只能在这个框内优化。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:18925706521 | 邮箱:info@sanfangjiao.com