PCB焊接后免清洗(No-Clean)工艺越来越普及,为的是省掉清洗工序、缩短流程。但免清洗助焊剂的残留物是三防漆的"隐形杀手":助焊剂残留与涂层的相互作用,可能在几个月后才暴露(涂层起泡、绝缘下降、腐蚀)。
免清洗助焊剂残留的本质。 免清洗助焊剂(低残留或无残留)虽然"免清洗",但仍有微量残留:松香类(天然树脂)——透明薄膜覆盖在焊点附近;有机酸激活剂(羧酸类)——未完全挥发的活性成分;表面活性剂和溶剂。残留物不是"没有",而是"少且透明",肉眼常看不见。残留物的特性:有吸湿性(吸水后导电、腐蚀);与涂层有化学相互作用(松香与涂层体系可能不相容——溶剂渗透、溶胀、起泡);热不稳定性(焊接后残留,在涂层固化温度下可能分解产气)。
相互作用的表现。 助焊剂残留与三防漆相互作用的表现:涂层起泡(残留物在涂层固化时挥发气体——气泡顶起涂层);附着力下降(残留物是"脱模层"——涂层与助焊剂附着,与基材附着力差);绝缘下降(吸湿性残留+涂层内水分——湿热下绝缘电阻骤降);腐蚀(残留的活性剂(卤素或有机酸)在潮湿下电化学腐蚀铜面——腐蚀产物膨胀顶起涂层);外观瑕疵(涂层发白、斑点——残留物与涂层不相容)。潜伏期:这些问题常常在"出厂检验合格"之后(高温高湿环境或几个月后)才暴露——所以是"隐性"风险。
工艺顺序的影响。 工艺顺序决定风险大小:先焊后涂(主流流程——焊接→(可选清洗)→涂三防漆——残留物在三防漆下面,风险最大(残留被涂层封闭,问题放大);先涂后焊(特殊流程——三防漆先保护,焊点后焊接(点焊/插装)——焊接区的涂层被加热分解,但也有风险(焊接热损伤涂层、焊点区重涂的质量))。先焊后涂的减险措施:焊接后清洗(超声清洗或溶剂清洗(免清洗工艺+清洗=双保险——适合高可靠产品);焊接后吹扫(压缩空气或氮气吹掉残留微粒);涂覆前的等离子清洗(推荐——等离子去除有机残留(松香膜)和氧化层,同时粗化表面,一举两得)。
涂覆前的表面处理等级。 涂覆前的表面处理按风险等级分级:等级A(低风险应用:消费电子、工况温和)——免清洗后直接涂覆(用高可靠性涂料)或简单吹扫;等级B(中风险:工业电子、户外)——免清洗+等离子清洗或溶剂擦洗——等离子是推荐;等级C(高风险:车规、航天、储能)——超声波清洗(彻底去除残留)+干燥+等离子——成本高但必须。等级的选择:看产品的工作环境(湿度、温度、电压)和可靠性要求——风险分级管理,合理投入。
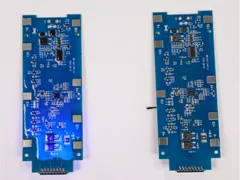
如何发现残留问题。 发现助焊剂残留/相互作用的验证方法:外观检查(涂覆前用紫外灯(助焊剂残留会显荧光——很多免洗助焊剂含荧光示踪剂)检查——荧光亮斑=残留区;涂覆后固化观察(起泡、斑点));接触角测试(涂层与基材的接触角——残留区的接触角异常——助焊剂污染后接触角变小或变大);绝缘电阻测试(重点测焊点密集区的绝缘——湿热后对比);失效分析(问题板的切片+能谱分析(EDS——检测涂层与基材界面的元素(氯、硫、卤素——助焊剂残留的证据))。
工艺改进的方向。 系统性改进:焊料选择(低残留焊锡丝/焊膏(减少残留量));焊接参数优化(预热充分(让助焊剂更好地挥发)、峰温时间(助焊剂分解完全));清洗工艺(装超声波清洗线(对高可靠产品));等离子清洗(涂覆前等离子处理——除残留+活化表面,涂层附着力提升,一举多得);检测(涂覆前UV检查纳入工序(防漏检))。
助焊剂残留是"看不见的敌人":免清洗≠无残留,残留+涂层=隐患。处理的核心是"表面处理等级管理":按产品可靠性分级(低风险直接涂、中风险吹扫或等离子、高风险清洗+等离子),配以检测(UV检查、接触角、绝缘验证)。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:18925706521 | 邮箱:info@sanfangjiao.com