涂层涂完固化好,并不意味着可以发货——固化后的检验是涂覆质量的最后防线(不合格的板在这里挡下)。检验工位查什么、怎么查、用什么查,
检验工位的基础配置。 固化后检验工位的硬件:UV灯/黑光灯(检查涂覆覆盖(涂层含荧光剂(UV下发光——检查涂覆覆盖完整性);放大镜/显微镜(10-30倍——检查气泡、针孔、颗粒、边缘状态);测厚仪(涡流或磁性——涂层厚度(抽检);硬度/固化测试用品(棉签/铅笔(固化度快检);拉力计/百格刀(附着力抽检);光照度(目检台(标准照明——目检的客观条件);记录(检验记录表/系统(批次检验数据)。软件:检验规范(每款板型的检验标准(检哪些区域、什么缺陷算不良、抽检比例);检验员培训(缺陷识别的培训(样板库(标准缺陷样——统一判读口径)。
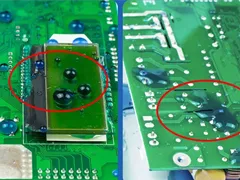
固化后检验的三关。 第一关:固化状态(涂层是否固化(棉签擦拭法(表面不发粘、无指纹);硬度(铅笔硬度抽检(固化完全);固化欠佳的板(回炉补固化或返工——严重影响性能(耐溶剂差、附着弱)。第二关:覆盖完整性(UV灯下检查(要涂的区域都涂了(漏涂——喷涂死角、元件根部);涂层边界(边缘状态(边缘是否平滑、有无"泪滴"堆积(边缘堆积在元件底部——爬壁问题——涂层堆积在焊点连接处——应力问题);遮蔽区干净(遮蔽区无涂层(进保护区=拒收)。第三关:缺陷检查(气泡/针孔(涂层内气泡(绝缘隐患——拌入空气、基材排气、助焊剂残留——发现即返工;颗粒/异物(涂层下灰尘颗粒(外观不良和潜在弱点);流挂/堆积(厚涂不均(流挂区(过厚、易应力开裂);白斑/浑浊(不相容或水汽(助焊剂问题前文讲过的相互作用);划伤/破损(装配中的划伤(修补或重涂)。
抽检与全检的平衡。 检验策略的配置:全检(高风险板(车规、医疗、军工(每块全检——覆盖和缺陷);抽检(一般工业板(首件全检+巡检抽检(批量抽检比例(如5-10%——关键区域必检);免检(低风险大批量板(自动线稳定后的信任放行(但要定期抽检防漂移)。抽检的统计学基础:AQL(验收质量限(按产品等级定AQL(车规AQL低(0.65——严格;消费品AQL放宽);巡检频率(首件必检+每2小时巡检+换线点检);缺陷处理闭环(发现缺陷→定位根因(工艺、材料、环境→纠正措施(不重复出现——闭环管理(不合格率趋势图(连续超标→停线整改)。
检验的自动化升级。 现代化检验工具:AOI(自动光学检测(对涂覆板的紫外+可见光成像(AI识别缺陷(气泡、漏涂、污染——检验效率和一致性远超人工——车规和高端消费的标配);自动测厚(在线测厚仪(涂覆后自动测厚(反馈给涂覆机闭环控制膜厚);机器视觉边缘检测(涂层边缘的一致性监测);数据系统(检验数据进MES(缺陷数据与涂覆参数关联分析)。自动化的边界(AOI的误判(复核机制(AI初判+人工复核——初判缺陷的确认→学习优化模型)。
检验对工艺的反馈。 检验工位最大的价值是"反馈":检验数据是工艺的眼睛(漏涂率高→涂覆参数或遮蔽问题(调程序或检查遮蔽);气泡多→消泡工艺或基材污染(查搅拌脱泡、基材清洁);厚度偏差→涂覆机维护需求(校喷嘴);边缘堆积→涂覆轨迹优化。建立闭环:检验数据周报(缺陷分类统计;每类缺陷的根因分析(工艺-材料-环境三因素排查);检验工位与涂覆工位的联动。
固化后的检验工位是"质量的门卫":它把不良挡在厂内(固化、覆盖、缺陷三关检验),把数据反馈给工艺(闭环改进),把信心带给客户(记录可追溯)。检验的配置原则:按风险定等级(全检/抽检/免检)、按标准判缺陷(规范+样板库)、按数据做改进(缺陷统计+根因+措施)。检验不是"挑毛病",是"质量的最后防线+工艺的第一信源"——它既兜底又导航。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:18925706521 | 邮箱:info@sanfangjiao.com