浸涂是把PCB整板浸入涂料槽,慢慢提起来,靠重力让多余涂料流回槽里。浸涂设备简单、效率高、成本低,是做三防漆产量起步的好选择。但浸涂的膜厚控制是最难的环节:提拉速度、黏度、溶剂挥发,三个变量纠缠在一起。

浸涂的膜厚理论。 浸涂膜厚由Landau-Levich理论描述:膜厚与提拉速度的2/3次方、黏度的2/3次方、表面张力的1/6次方成正比。工程化的理解:提拉速度越快→膜越厚(但过快会出现流挂和条纹);涂料黏度越大→膜越厚(但黏度大流平差、带料多);表面张力影响相对小。实际操作中,膜厚主要由两个变量控制:提拉速度(设备参数,精确可调)和黏度(配方参数,受温度和溶剂挥发影响)。浸涂的单次膜厚通常20-60微米(干膜),比喷涂厚一些。
提拉速度的权衡。 提拉速度的范围一般在0.5-10mm/s(三防漆常用1-5mm/s)。速度低→膜薄、均匀性好,但生产效率低(单片板浸涂时间变长);速度高→膜厚、效率高,但容易出现:边缘堆积(板下缘的涂料流走慢、堆积过厚)、流挂条纹(涂料在表面留下竖条纹)、底部滴落(提离液面时板底部的液滴拉丝)。最佳速度的确定:做速度梯度实验(1/2/3/4/5mm/s各做几片),测膜厚和外观,结合节拍要求选最优。厚板(重量大)或大板要降速度(防止提拉时抖动)。
黏度的动态管理。 浸涂槽中的涂料黏度会随时间漂移:溶剂持续挥发→黏度上升;工件带入的杂质和水分→污染;连续作业中的补料→波动。黏度的管理是浸涂工艺的核心:定期测黏度(涂4号杯或旋转黏度计,建议每2小时或每天测);自动补溶剂系统(按黏度反馈自动补加稀释剂,保持黏度恒定);槽体密封(减少溶剂挥发面,加液面浮球或闭盖)。黏度管理的目标是"黏度稳定在±5%内",这是膜厚一致性的前提。
浸涂槽的管理细节。 浸涂槽的日常管理:涂料液位(定期补料,保持浸没深度一致——液位变化影响浸润高度和膜厚分布);温度控制(浸涂槽要恒温,温度变化影响黏度和溶剂挥发速率——冬季和夏季的参数要调整,有条件就装恒温夹套);过滤(回流涂料经过滤网,滤除杂质和颗粒——过滤精度一般50-100目);清洁(槽底的沉降物定期清理,防止二次污染);换槽周期(涂料使用一定时间后性能衰减——分子量变化、填料沉降、污染积累,定期抽检换新)。
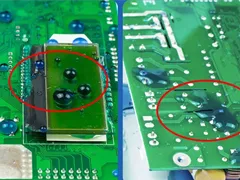
浸涂的披覆缺陷与修复。 浸涂的典型缺陷:边缘堆积(板边涂层厚——用离心甩干或坡口导流设计缓解);板底滴落(滴液干燥后形成疙瘩——加长滴落时间或板底用振动除滴);气泡(提拉时涂料中的气泡破裂的针孔——涂料静置脱泡后使用,提拉速度降低);白斑(温湿度变化导致溶剂挥发冷凝——控制环境温湿度)。缺陷的修复:局部缺陷用涂笔/喷笔补涂;严重缺陷脱漆重涂(脱漆剂或机械打磨——注意这是破坏性操作,要按工艺规定执行)。
浸涂与选择性涂覆的组合拳。 很多产线用"选择性涂覆+浸涂"组合:需要高精度避让的区域(连接器、传感器)用选择性涂覆先做(或后做),大面积整体防护用浸涂。顺序:先选择性涂覆敏感区(遮蔽保护),再浸涂整体(或反过来,先用可剥胶保护敏感区,浸涂后剥除)。组合方案的优势:效率和精度的平衡——浸涂整体覆盖率100%(无死角),选择性涂覆负责边界。
浸涂是"简单设备、精细工艺"的典型。三个变量(提拉速度、黏度、溶剂挥发)的平衡,决定了膜厚一致性。管理好黏度(自动补溶剂)、控制好环境(温湿度)、做好槽体维护,浸涂产线就能稳定运行。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:18925706521 | 邮箱:info@sanfangjiao.com