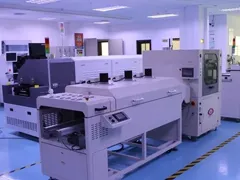
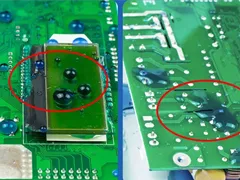
三防漆产线的自动化是行业趋势:人工涂覆的批次一致性差、膜厚波动大、人效低,自动化后精度和效率双提升。但自动化的路径不是"买台设备",而是分步走、按需投、逐步智能化的过程。
自动化改造的阶段划分。 阶段一(局部自动化):用半自动设备替代重复劳动——自动浸涂机(代替人工浸涂)、自动喷枪(固定的喷涂机械臂轨迹);阶段二(单元自动化):涂覆单元+固化单元联动——选择性涂覆设备+自动固化炉+输送线,形成涂覆-固化的连续单元;阶段三(产线自动化):上下料、转运、检测的自动化——AGV/输送带+自动上下料机械臂+AOI检测,形成完整自动产线;阶段四(智能产线):数据驱动的产线——MES系统的工艺参数管理、实时质量监控、预测性维护。多数企业停在阶段二,阶段三四是投资大见效慢的深水区——改造前先想清楚ROI。
自动化的收益测算。 自动化的收益构成:人工成本(涂覆工位人员从4人减到1人);良率提升(设备涂覆的膜厚CV从人工的15-20%降到5%以内);产能提升(连续运转,节拍稳定);材料节省(选择性涂覆省涂料:比手工喷涂节省30-50%)。成本构成:设备投资(选择性涂覆设备几十万到几百万)、软件(编程和MES的软件费)、维护(备件和服务的年费)、调试(新板型的编程与验证时间)。ROI核算的建议:先算"质量损失"(不良品率×单件成本×年产量),再算人工和材料节省,对比设备投资,通常1-3年收回。
视觉定位与程序化涂覆。 智能涂覆的核心能力:视觉定位(相机+图像识别,自动识别PCB的基准点(Fiducial),补偿板件位置偏差(±0.1mm内的板位误差)——人工上料的板位置有偏差,视觉定位让程序自动对齐);程序化涂覆(按板型的程序自动走轨迹——程序库管理,换型时调用对应程序,换型时间从小时级降到分钟级);防错(涂覆程序的版本管理、板型与程序的匹配校验——防止涂错板型)。
数据采集与质量管理。 自动化产线的数据价值:设备数据(喷枪寿命、气压波动、运动轴负载——预警性维护的基础);工艺数据(每板的涂覆参数:气压、膜厚在线监测、温度曲线——批量追溯);质量数据(AOI检测数据:边界位置、缺陷分布——SPC监控和质量改善的数据源)。数据管理的基础建设:PLC/传感器(数据采集层)、SCADA/MES(数据存储层)、分析报表(数据应用层)——三层的架构不一定一次到位,可以从"设备数据记录"起步。
自动化的坑。 自动化的常见失败模式:盲目采购(设备买回来发现没有足够的板型批量,利用率低——先算好批量再选设备);工艺没定型就自动化(人工工艺都乱,自动化只会乱得更快——先标准化工艺再自动化);软件与设备不匹配(编程软件难用、换型麻烦——选设备时重点评估软件易用性);维护跟不上(精密设备不好好保养,精度下降比人工还差);忽视了人的角色(自动化后需要更高技能的工艺工程师,人的转型没跟上)。自动化的前提是"工艺标准化+数据基础"。
自动化改造是"工艺+设备+数据"的三位一体。先标准化(工艺参数、检验标准、作业规范),再自动化(上设备、编程、视觉定位),最后智能化(数据、监控、预警)。一步一步走,每一步都能看到质量或效率的实打实提升,比一步到位的大投入更稳妥。
补充自动化的常见坑。 程序里的喷涂路径与机械治具定位不一致,是自动化产线最常见的报废源头。更换治具批次后必须重新校准原点,否则喷嘴偏移零点几毫米,遮蔽区域露白整批报废。校准件建议做成带对应标识的标准板留档。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:18925706521 | 邮箱:info@sanfangjiao.com