第1篇 起泡的三种形态:顶泡、针孔群泡与蜂窝泡,先看形再谈根因
失效现象
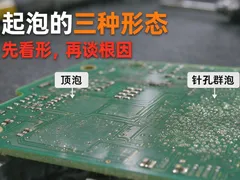
去年冬天,华东一家做工业电源的工厂连着三批板子出问题,同一个型号、同一条涂覆线、同一款料。三批的泡长得完全不一样。首批是板中央几个直径 3 到 5 mm 的鼓包,摸上去有弹性,用针挑开,泡壁内侧能看到一圈发亮的痕迹。第二批是密密麻麻的小泡,直径大概 0.2 到 0.4 mm,集中在变压器和散热片周围,肉眼看上去像砂纸。第三批更怪,泡沿着板边一圈排开,中间区域反而干净。
产线最初的反应是料出了问题,把三批的料号、批次、生产日期调出来一看,首批和第三批用的是同一桶料。这个结果反倒让事情清楚了:料的嫌疑下降,工艺和板子的差异才是主要变量。
排查路径
我的顺序是先定形态,再定位置,然后才翻工艺记录。反过来做,很容易被一堆参数带偏。
步骤 1,量泡径并分档。用 10 到 30 倍体视显微镜看,把泡按直径分成三档:小于 0.5 mm、0.5 到 2 mm、大于 2 mm,同时记录是单个分布还是成群。三批板分别抽 5 块,每块看 3 个区域。判据很直接:三档分布明显不同,说明不是同一个机理,后面必须分开查,不能合并处理。
步骤 2,按压与挑破。戴手套用指腹压,判断泡壁是硬挺还是软塌;再用针从边缘挑开,看泡下面是不是空的、有没有液体渗出、渗出物是什么颜色。首批挑开后底部有明显液痕,第二批挑开是干的,第三批挑开发现泡就长在板边树脂和铜箔的交界处。符合"有液痕"说明挥发物在固化阶段被关在里面;不符合则更可能是气体从下面顶上来或润湿不良。
步骤 3,切片。取有代表性的泡,用环氧树脂镶嵌,研磨到泡中心,抛光后在显微镜下看泡壁厚度和界面。这一步能看出泡是在涂层内部、在涂层与基材之间,还是在基材内部。三批的切片结果不同:首批泡位于涂层中部,泡壁上下都完整;第二批泡贴近基材界面,底部有颗粒状残留;第三批泡在板边,界面处能看到明显空隙。
步骤 4,位置映射。把每块板上泡的坐标画到装配图上,和器件位置、过孔、涂覆轨迹叠在一起看。这一步比较花时间,但收益很高。第二批的泡几乎全部落在喷涂扇形重叠区的外侧,第三批全部在距板边 3 mm 以内。符合"位置与设备轨迹重合"说明是工艺参数问题;不符合则要往基材和结构上想。
步骤 5,回溯条件。把三批的板料批号、板材含水状态、清洗方式、涂覆参数、固化曲线、车间温湿度列成一张表,一行一批,逐项比对差异项。比对下来,首批的差异项是固化升温速率,第二批是喷涂气压与雾化,第三批是板边前处理。
根因判定
三种形态基本对应三条方向,但要按证据强弱分开表述。
顶泡,直径大于 2 mm,泡壁完整,泡下有液痕。高度可能为涂层内部挥发物在固化阶段集中逸出、表层已经结皮导致排气受阻。挥发物来源有三类:溶剂残留、基材含水、涂覆过厚。三者可以用切片位置区分:泡在涂层中部偏上多为溶剂,贴近界面多为基材水,泡壁异常厚则要查膜厚。首批切片显示泡位于涂层中上部,且干膜厚度实测 95 μm(板中央五点平均,按 GB/T 13452.2—2008 方法测定),超出该材料供应商推荐的 30 至 75 μm 区间,确定为涂覆过厚叠加升温过快。
蜂窝泡,0.2 到 1 mm 成群分布。高度可能为喷涂过程中空气被卷入涂层,或压缩空气携带水分与油雾进入涂层。区分方法是看泡的分布是否与喷涂轨迹相关,以及做一次气源露点检测。第二批泡全部落在扇形重叠区外侧,改气压后同位置泡明显减少,结合气源露点实测 8℃(压力露点,用便携式露点仪在喷枪入口取样),高度可能为雾化不良叠加气源带水。
针孔群泡,细密、多有破口、沿板边或阻焊边界分布。高度可能为基材表面能不足,涂层润湿不良,在边缘回缩时裹入空气。这一类需要进一步验证:用达因笔测板边表面能,低于 34 mN/m(按达因笔测试,环境 23℃、相对湿度 50%)时润湿不良的可能性明显上升。第三批板边实测 30 mN/m,属于偏低。
需要说明的是,这三批里没有一批是单一原因。首批同时存在膜厚超标和前处理不到位,只是膜厚与升温是主因。现场判断时不要把"主因"当成"单一原因"。
纠正措施
当天能做的三件事。一是把固化曲线从一段式改为阶梯升温,首批按 60℃ 保持 20 分钟、再升到 80℃ 保持 30 分钟执行(适用于板厚 1.6 mm、该材料供应商 TDS 推荐固化条件为 80℃/60 分钟的情形,实际以 TDS 为准),先做 5 块小板验证。二是喷涂气压下调并加装三级过滤,喷枪入口加装除水过滤器,当天可完成。三是板边增加一道等离子或专用清洗剂擦拭,处理宽度不小于 5 mm。
分形态的处置对应关系。
形态 | 主处置 | 辅助处置 | 观察周期 |
顶泡 | 降膜厚、改阶梯升温 | 板材上线前烘烤 | 连续 3 批切片复检 |
蜂窝泡 | 调雾化与气压、气源除水 | 降黏度、缩短喷距 | 每班首件放大镜检查 |
针孔群泡 | 提高表面能、加强前处理 | 改涂覆方式为浸涂或刷涂 | 每周表面能抽测 |
验证方法。同批留样做两项:一是切片确认泡是否消失、泡壁是否致密;二是按 GB/T 2423.3—2016 做 48 小时恒定湿热(40℃、93% 相对湿度)后复检表面绝缘电阻,按 GB/T 1410—2006 方法测定,阻值不低于 1×10^8 Ω 作为该批的放行参考。附着力按 GB/T 9286—2021 划格法评定,不低于 1 级。
预防动作。把形态记录写进首件检验表单,用 10 倍放大镜抽检 3 块,记录泡径分档与分布位置。这张表积累三个月,再遇到起泡就能直接对表,不必每次从头查。
作者:三防胶网。审核:三防胶网技术审核组。发布日期:2026-11-11。
相关阅读:第3篇《泡径与分布位置能先排掉一半的根因》;第17篇《固化升温太快:表干结皮把溶剂关在里面》。
引用标准:GB/T 13452.2—2008(漆膜厚度的测定);GB/T 9286—2021(划格试验);GB/T 2423.3—2016(恒定湿热试验);GB/T 1410—2006(体积电阻率和表面电阻率试验方法);IPC-A-610J(2024);IPC-CC-830C(2018)。