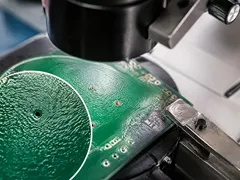
三防漆涂完,板子上出现花斑、小坑、缩成珠的空白区——这些缺陷几乎每个涂覆车间都见过,但多数时候大家只能靠老师傅"看感觉"判断。其实常见的涂层缺陷就那么几类,成因相对固定,成因清楚了,对策就是顺藤摸瓜的事。这篇把针孔、鱼眼、橘皮、爬行四类高频缺陷的机理和对策一次讲透。

针孔:漆膜表面密密麻麻的小凹坑。 成因是气体从漆膜内部逃逸时留下的痕迹,按气体来源分三种:一是基板或缝隙里的空气,器件底部、盲孔里的空气在浸涂时没排净,固化时顶破漆膜冒出来;二是溶剂挥发过快,表干太快,内部溶剂来不及跑出去就把表面撑破;三是基板污染,油脂、助焊剂残留遇热挥发。对策对应三条:涂覆前真空脱泡或充分流平(延长流平时间后再固化)、控制固化升温速率(别让表干抢在溶剂跑完之前)、把基板清洗做扎实。针孔频发时先别怀疑漆,先查这三项。
鱼眼:漆膜表面出现圆形的空白凹陷,像鱼眼睛。 这是典型的润湿不良:某个局部的表面张力过低,漆液"绕开"了它,缩成一个圆坑。低表面张力的来源通常是污染——硅油、脱模剂、油脂、护手霜。车间里最容易忽略的两个源头:一是周转箱、吸盘、传送带上的残留硅油,接触过的板面就沾上了;二是测试探针、夹具上的油污。对策:找出污染源(从产线流程逐段排查接触面),加强前处理,必要时用润湿剂改善漆液对轻微污染的耐受。鱼眼往往成片出现且位置随机,先查污染,别急着换漆。
橘皮:漆膜表面像橘子皮一样粗糙不平。 流平不良的表现。原因有三类:漆液黏度过高(稀释不足或温度低)、雾化不良(喷涂压力不够或喷嘴磨损)、固化过快(环境温度高或升温快,漆膜来不及流平就定住了)。对策:按环境温度调整稀释比例,检查喷涂压力与雾化状态(喷幅是否均匀),控制固化环境。橘皮不影响防护性能,但外观差、客户投诉多,精密度高的产品还要当心表面粗糙引起的爬电距离问题。
爬行:漆膜在局部缩成条状或珠状,像水银在桌面上滑动,留下大片空白。 和鱼眼同源的润湿不良,只是程度更重。严重爬行时漆膜根本不连续,防护形同虚设。成因基本是基板表面能过低(低表面能的塑料、含氟材料)或重污染。对策:塑料件先做表面处理(等离子、打磨)再涂覆,金属件脱脂要彻底;污染源排查同鱼眼。爬行区往往对应遮蔽胶带残留的粘性物、手汗触碰区——培训员工"涂覆前不碰板面"常被忽视,却是很有效的措施。
缺陷排查的顺序建议。 遇到涂层外观问题,先做"污染排查"(前后工序接触面)、再做"参数核对"(黏度、压力、固化曲线与标准对比)、最后才怀疑漆质(更换批次做平行验证)。这个顺序覆盖了八成以上的缺陷成因。车间可以建立一份缺陷照片档案:每类缺陷配典型照片和成因,新员工培训直接看图说话,比读说明书快得多。涂层缺陷不可怕,可怕的是对着错误的成因改参数——方向错了,越改越乱。把机理和排查顺序吃透,四类高频缺陷基本都能在当天定位、当天解决。
缺陷排查的方向定了,还差一个闭环动作:把每次缺陷的'照片、成因、对策、效果'记进缺陷台账。同一个车间,针孔成因翻来覆去就那么几类,但为什么总有人重复踩坑?因为没有沉淀。缺陷台账建起来以后,新员工培训直接对着真实案例讲,比念教材快;老员工遇到疑难缺陷也能在台账里翻到历史处理记录。设备、物料、环境变化都可能诱发缺陷,台账里记录的'上次这种情况是换了助焊剂引起的'这类经验,往往能帮团队少走几天弯路。缺陷图谱画得再全,不如台账里的真实案例多。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com