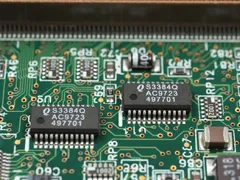
某BMS代工厂去年接了储能项目,板子过完回流焊,客户要求整板离子污染做到R0级,即1.56μg/cm² NaCl当量以下。工艺上还按老习惯操作,板子洗不洗看当天排产,洗完直接送三防涂覆。结果客户那边高温高湿老化一跑,个别取样点绝缘电阻往下掉,拆开一看,焊点边缘出现铜迁移的痕迹。问题不在漆,在漆底下的残留——锡膏里高活性助焊剂的卤素重新活化,离子迁移的种子早就埋下去了。
**BMS为什么卡离子污染**
BMS板有它的特殊性。采样电路、均衡电路铺满整块板,焊点密度高,走线间距动辄0.3-0.5mm。车规对BMS电压采样精度要求是毫伏级,离子迁移一旦发生在采样线上,阻值漂移,SOC估算直接不准。这不是外观问题,是功能安全层面的问题。所以不少车厂把这部分板子的离子残留限值压到R0级,比消费电子的常规要求严一档。
助焊剂这块要讲清楚。BMS用的锡膏,为了焊接可靠性,活化剂体系普遍偏强,含卤配方尤其多。卤素离子在水汽和电场作用下的迁移路径最短,而BMS板恰恰常年面对振动、温差、凝露这类环境。免洗型助焊剂不是不能残留,而是残留量要控制在限值内;高活性助焊剂如果量大,靠"免洗"两个字兜底,风险很高。所以车规BMS板普遍把清洗纳入工艺链,而不是赌助焊剂配方。
**半水基清洗剂凭什么适合**
水基清洗剂对极性残留处理干净,但碰到松香树脂这类非极性成分,清洗力偏弱;溶剂型清洗剂溶解树脂很强,对极性盐类残留反而一般,闪点和VOC在车间里又是两道坎。半水基清洗剂走的是中间路线:有机溶剂负责溶解助焊剂树脂和松香,表面活性剂把油性残留乳化,水相再把离子盐类带走。对高活性助焊剂这种"树脂加卤盐"的混合残留,两个路径同时起效,这正是它被车规板看上的主要原因。
组成上,半水基清洗剂一般是溶剂、表面活性剂、水按比例复配。溶剂占比决定去脂强度,水的比例决定极性残留的溶解能力,表面活性剂的HLB值决定乳化效率。选型时别只看宣传册,拿自己产线的实际板子做溶解实验,看它对当前锡膏残渣的溶解曲线,比看参数表靠谱。我们当年选型,同一瓶药水放进几个供应商的板子里泡十分钟,谁溶得快、漂洗后离子数据低,一清二楚。
**漂洗和烘干才是分水岭**
清洗不是"洗得掉",而是"洗得净、漂得完"。半水基工艺通常分三段:清洗段、漂洗段、烘干段。清洗段把主污物带走,漂洗段用去离子水把残留的清洗剂和盐分冲干净,这一段最容易被压缩。我见过不止一条产线为了节拍把漂洗时间砍一半,ROSE测试一测,离子残留超标两倍。漂洗水电阻率建议控制在15-18MΩ·cm,低于10MΩ·cm就该换水了。
烘干段一般60-80℃,要把板面、通孔、连接器缝隙里的水汽彻底排掉。烘干不彻底,进入三防涂覆后漆膜底下闷着潮气,后果比不洗还严重。清洗方式上,BMS板常用槽式超声加喷淋的组合。超声对通孔里的助焊剂残留最有效,但频率和功率要和板子匹配,超声太强会震伤陶瓷电容这类元件;喷淋适合量大节拍快的产线,通孔背面容易洗不净,喷嘴角度要单独设计。
**与三防涂覆的衔接**
清洗剂残留和三防漆的兼容性是另一个坑。表面活性剂漂洗不净,残留会降低漆面张力,导致缩孔、鱼眼,附着力跟着掉。我的做法是清洗后先做达因笔测试,表面能低于38mN/m就说明有机残留没过关,补一次漂洗再涂。涂覆后按ASTM D3359做百格测试,5级才算过。半水基清洗剂选水溶性好、易漂洗的配方,和丙烯酸、有机硅体系三防漆的兼容性一般都有现成数据,但每换一次漆,就要重新验证一次,这个不能省。
我的看法是,车规BMS板的清洗要当成工艺参数来管理,不是一道可选的清洁步骤。清洗剂浓度、槽液温度、超声功率、漂洗电阻率、烘干温度,每项都要有监控记录。量产后至少按批抽板做ROSE验证,盯住离子残留的变化趋势,比出事后追根因省事得多。老实说,这块板子洗不洗得干净,决定的是整块电池系统的寿命,这笔账值得算明白。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com