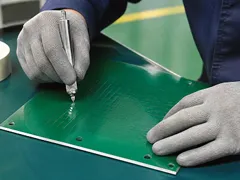
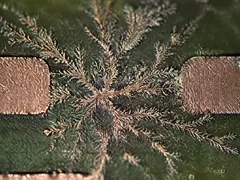
拆开一块在潮湿环境里用了两三年的板子,边缘线路之间偶尔能看到黑黑的、像树枝一样的痕迹,用放大镜看,还能看到晶须状的金属析出。这是电化学迁移的典型外观。最让人困惑的是:这块板明明涂了三防漆,为什么还是坏了?答案藏在"三缺一"里——电化学迁移要同时具备可溶离子、湿气、偏压三个条件,漆层挡得住湿气,却未必挡得住离子和偏压。

电化学迁移是怎么发生的? 潮湿环境下,板面上的助焊剂残留、汗渍、盐分等可溶离子吸水形成电解质薄膜,在偏压驱动下,阳极金属溶解,离子穿过电解液迁移到阴极,还原沉积成树枝状的金属结晶。积累到一定程度,相邻线路之间形成导电通道,绝缘电阻骤降,严重时直接短路。银、铜、锡都能发生,银离子迁移尤其活跃。
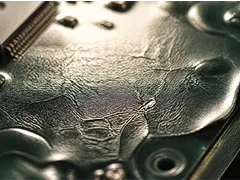
漆层在这里的角色很微妙。 完整致密的厚涂层能显著延缓水汽渗透,把电解液的形成速度拖慢几个数量级;但薄涂层、有针孔的涂层、边缘漏涂的区域,水汽照样能钻进来,在涂层和基材的界面上形成"贴着板面"的电解液层,这时候漆反而成了保湿层——水汽进来了又不容易挥发,迁移比没涂漆的板子还热闹。这不是漆的问题,是"以为涂了就能不管"的问题。
怎么判断你的板子会不会中招? 看三件事:板面洁净度决定离子的来源,表面清洁做得好的板子,别说迁移,连一般腐蚀都很难发生;涂层完整性决定湿气到达板面的速度,针孔、气泡、边缘爬漆不足都是隐患;服役环境的湿度与偏压决定迁移的驱动力,常年高湿又带电压的产品,比如户外小家电、泵类控制器,风险排行靠前。
预防措施按优先级排:洗板在前,选漆在中,验证在后。 洗板不彻底的助焊剂残留,是迁移最常见的"种子",该水洗就水洗,该用助焊剂清洗剂就清洗;再选透湿率低的漆,膜厚控制到位,边缘和元件脚重点补涂;最后是验证——做一次湿热偏压试验,85度85湿度下加额定偏压跑几百小时,观察梳齿板或实际板卡有没有树枝状析出,有就是配方或工艺要调整。电化学迁移不是不可抗力,它是可测、可控、可预防的失效模式,把源头和验证两头抓牢,涂层下的树枝状结晶完全可以不存在。
出了问题怎么诊断,顺序很重要。 已经出现树枝状结晶的板子,先别急着定"漆不好"。用放大镜和显微镜看三处:结晶生长的起始点在哪(是焊盘边缘、走线毛刺,还是划痕处)、涂层完整性如何(起始点附近有没有针孔或划伤)、板面有没有残留物痕迹(助焊剂发白、指印轮廓)。这三个观察点能大概率说清"是源的问题还是挡的问题":起始点在焊盘且周围涂层完好,多半是洗板不净;起始点在针孔划痕处,是涂层缺陷;如果结晶横跨大面积板面而涂层完好,就要考虑是不是基材本身(如某些纸基板、回收料板)的问题。
有一个产业里常见的隐藏变量:板厂的"隐形残留"。 部分板厂出货前做过助焊剂、酸洗或抗氧化处理,残留物在板缝和过孔里藏得很深,常规酒精擦洗根本清不出来。所以对电化学迁移敏感的产品,来料检验加一道"离子污染度测试"(表面绝缘电阻法或离子色谱法),把板厂的残留风险在源头拦住,比涂覆车间怎么补救都省力。迁移的账,源头算清楚,后面全是赚的。
— 本文技术内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com