干三防漆这行的人,多少都遇到过"漆好好的,板子也没碰,放着放着边缘翘起来了"的怪事。剥开看,涂层和基材之间已经脱离了一线白。大多数人归咎于"漆不好",其实多数时候是涂层里的内应力在作怪——它是固化收缩、热膨胀、基材形变三股力叠加的结果,提前算得出来,也提前防得住。

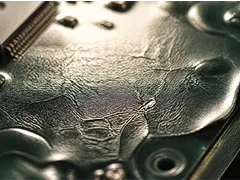
固化收缩是最先登场的一股力。 溶剂型三防漆固化时,溶剂挥发带走体积,树脂交联又进一步收缩。丙烯酸体系的体积收缩率通常在百分之五到十之间,聚氨酯略小,环氧体系更大。这个收缩不是均匀的,边缘处漆膜薄、收缩快,中间厚、收缩慢,于是板边天然成为应力集中点——翘边总是从角落开始,原因就在这里。
热膨胀是一股"后半夜发力"的力。 漆膜的热膨胀系数普遍比FR-4玻纤板大出数倍,温度每变化十度,两者之间的形变差就会在界面上攒下一笔剪应力。日夜温差大的车间、户外设备、大功率器件旁边的板卡,涂层开裂的几率明显更高,不是玄学,是热膨胀差在反复拉扯界面。
基材形变最容易被忽略。 薄板在过炉、装配、振动中会轻微弯折,反复弯折会让涂层跟着承受拉压循环。板子越薄、面积越大,这个因素越致命。见过不少大尺寸薄板整板翘曲把涂层带裂的案例,换厚一点的板子或者增加支撑点,问题立刻缓解。
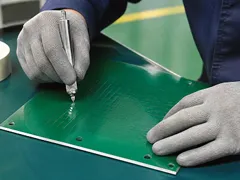
内应力能提前算吗?能,大方向可以。 选型阶段向供应商要两个数:固化收缩率和热膨胀系数。再用一个简单经验判断:把漆按说明书固化在一块十厘米见方的薄板上,放置一昼夜,肉眼观察边缘有没有发白、翘起,指甲轻抠边缘是否起皮。小样验证的成本不到半小时,却能把"批量后才发现翘边"的返工挡在门外。
工艺上也有三个泄力手段。 一是膜厚别贪厚,厚膜的内应力随厚度线性增长,25到75微米是多数场景的甜点区;二是固化升温别太猛,尤其烘烤型漆,分段升温比一步到位残留的应力小;三是板面洁净度做扎实,附着力越好,界面能分担的应力越多,翘边越难发生。漆膜内应力不是玄学,是三股力互相拉扯的结果,把每一股都控制住,翘边开裂基本可以提前堵死。
现场怎么量化内应力,有个不用仪器的土办法。 取一块一米见方的薄板,双面都涂上同款漆,按正常工艺固化。放置过夜后,如果四角明显上翘、板面呈瓦片状,说明漆膜收缩应力偏大,要么换应力更小的漆,要么减薄膜厚或调整固化速度。要是两面都翘向同一侧,还要怀疑是不是基材本身出了问题,别全赖在漆头上。这个"瓦片测试"在选型阶段做一次,比读十页技术资料都直观,十几分钟就能把一款漆的应力性格摸个大概。
还有一类应用要特别当心:柔性电路和刚柔结合板。 柔性基材本身的形变能力远大于刚性板,涂层在弯折区要跟着板子一起弯曲,内应力集中更明显。柔性区涂覆要选弹性模量低的漆种,膜厚尽量薄,弯折半径大的设计优于小的。见过把刚性板的厚膜工艺直接平移到柔性板上、几个月后弯折区整片碎裂的案例,责任不在漆,在"没把材料性质当回事"。柔性板的应力管理,硬度思路反过来用才是对的。
— 本文技术内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com