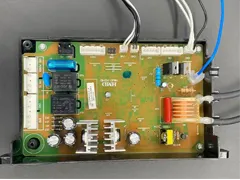
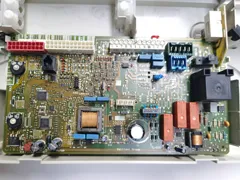
去年浙江某家电厂找到我,他们要切换一条智能家居控制板产线,产品是温湿度传感器、网关和灯光控制板,原来整线用溶剂型三防漆,当地环保检查一轮比一轮紧,厂里下决心全部切水性三防漆。切换第一周就爆出两个问题:板面局部涂不上漆,焊盘周围冒出黄褐色锈点。两个问题都不是个例,退货率一度冲到百分之几,产线差点切回老工艺。今天把切换过程拆开讲,给同类工厂少走两步弯路。
现场的情形
先说润湿不良。溶剂型漆表面张力低,三十几达因的板面随便铺得开。水性三防漆不一样,主体是水,表面张力比有机溶剂高出一截,焊盘、阻焊油墨、元器件塑封体的表面能又各不相同,漆液铺不开就在局部缩成珠状,越靠近元件脚和插针根部越明显。我现场拿放大镜看过,典型的不浸润,边缘还带一圈水痕。这不是漆料质量问题,是水性体系的物理特性摆在那里。
排查下来,最容易被忽视的是助焊剂残留。免洗助焊剂在焊点周围留下一层极薄的膜,溶剂型漆渗透性强,这层膜不影响润湿;水性漆表面张力高,遇上残留膜就明显排斥,涂出来一块一块的,和油污引起的缩孔很像。区分办法简单:拿无尘布蘸水基清洗剂擦一遍再涂,如果润湿马上恢复正常,就是板面污染,不是漆的问题。
判断润湿质量有个土办法:板面清洗后滴水珠看铺展,水珠摊得开、停留时间不缩水,说明表面能在线。车间湿度也会插一脚,南方梅雨季相对湿度冲到百分之八十五以上,水性漆表干时间明显拉长,同一罐漆冬天和夏天的表现可能完全不同,工艺参数要按季节重标定。
解决思路有两条:漆液里加润湿剂把表面张力压下来,同时对板面做等离子处理或低压气体清洗提高可润湿性。我的看法是产线改造别急着上设备,先确认来料板面的清洁度和表面张力数据,再决定加湿润剂还是加处理工位,顺序反了等于白花钱。
第二个坑是闪锈。水性漆干燥过程中水分在板面停留时间长,钢制引脚、镀镍焊盘这类活泼金属表面在烘道高温高湿环境里容易起锈,焊盘上星星点点冒黄斑,严重时影响可焊性和外观。闪锈在溶剂型体系里几乎见不到,切了水性之后才冒出来。这活儿我没少见过翻车的,不少厂第一步就折在这个点上,回头还把锅甩给漆厂。
参数层面
VOC 数据是这次切换的核心动因。常见溶剂型三防漆 VOC 在 600–800 g/L,水性三防漆主流产品做到 50 g/L 以下,差距接近两个数量级。代价是干燥变慢:溶剂型靠挥发成膜,水性靠水分蒸发加树脂交联,表干和实干时间都拉长,产线必须上烘道强制干燥。
烘道设计要盯三个点:温度曲线、风量分布、停留时间。板子进烘道,温度不能一次顶到位,前段低、后段高,让水分先均匀逸出;一次把烘道打到 80℃ 以上,表面先结皮,水分封在漆膜里,后面就是气泡、白化和附着不良的连锁问题。风量同理,抽风太猛,板面水汽还没排出去就被吸走变温差,冷凝回板面,等于白烘。我们给那家厂做验证时,60–80℃ 两段升温、总停留 20–30 分钟,表干后进下一道工序,三个月跑下来没有出现水分相关的失效。
还有一点容易被忽略:水性漆的"实干"节点不像溶剂型那么直观。表干后板子可以流转,但交联还在缓慢进行,固化期内别让板子受力、别叠压堆放。我见过有人当天涂完就打包发货,到客户端一开箱,漆膜上全是压痕,责任还说不清。
我的建议
给准备切换的厂几条实操建议。第一,先小批量验证润湿性,用元器件密集、低阻焊区域多的样板试涂,百格附着力按 ASTM D3359 做到 4 级以上再放量;测不过先排查板面污染源,助焊剂残留和手汗都是常见元凶,别急着怪漆。第二,闪锈预防靠三件套:漆液里加防闪锈剂、烘道升温分两段、来料板子涂覆前不堆放在车间,从回流焊下线到进涂覆控制在几个小时以内,板子越早进涂覆,闪锈概率越低。第三,厚度按 25–75μm 典型范围重新标定,水性漆固体分低,沿用溶剂型的喷涂参数,膜厚会偏薄,必须重新做厚度验证再定产线参数。第四,返修环节,水性三防漆部分体系可以焊锡直接返修,不行的用专用退漆剂,退漆后确认基材重新清洁,再做补涂,别图省事直接往上堆漆。
第五,验证项别省:切换初期把绝缘电阻、耐湿试验和盐雾按 IPC-CC-830 的要求做一轮摸底,留样对比溶剂型老工艺的数据,用数据背书,车间才有信心。切换不是换一桶漆这么简单,前后两周的验证周期不能省。
老实说,水性三防漆不是拿来就能替换的,表面张力、烘道、闪锈这三个坎跨不过去,VOC 数字再好看也白搭。但跨过去之后,产线气味、消防压力、环保抽检全部轻松一大截。智能家居这类消费电子板,防水、防潮、防盐雾要求并不极端,25–75μm 膜厚下水性完全够用,值得花两周时间做完整切换验证。那家厂到现在跑了半年,良率反而比溶剂型时代更稳,这就是我一直说"水性值得认真试一次"的原因。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com