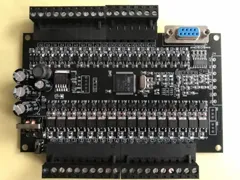
工业现场的PLC控制板,经常死于一种看不见的敌人:硫化氢。机房旁边是污水池、化工厂、造纸线,或者地下管廊里长期闷着潮气,硫化氢浓度不高的地方,几年的时间足以让板子上的铜走线变黑、继电器触点发暗、镀银层长出黑色的硫化膜。最让工程师头疼的是,硫化后的虚接故障时好时坏,查起来极费时间。对付硫化,要先搞清楚它怎么发生,才知道涂层该怎么防。

硫化腐蚀的过程,像是一场"缓慢的化学偷袭"。 空气中的硫化氢(或其它含硫气体)溶解在板面的水膜里,形成弱酸性环境,与铜、银发生反应生成黑色的硫化物。显微镜下看,铜走线表面会先出现暗斑,再扩散成片状发黑,导电性能逐步劣化;银表面生成的硫化银呈黑褐色,接触电阻飙升——继电器、端子、按键的金银触点首当其冲。这个过程不剧烈,但它的持续性很强,常年累月下来,板子的可靠性被一点点蚕食。
涂层防硫化的本质,是"物理隔离"。 三防漆挡不住硫化氢的化学性质,但能挡住它到达金属表面的路——水膜进不去,硫化反应就失去了介质。所以防硫化的涂层要求只有一个核心:致密完整,水汽渗透率低。膜厚足够、边缘覆盖到位、针孔为零,硫化气体就只能在涂层表面打转。反过来,涂层有缺陷的板子,硫化气体会从针孔钻进界面,在漆膜底下"闷烧",比不涂还难看——漆膜底下发黑,检查都难查。
继电器和触点区域,是防硫化的"特殊战场"。 触点本身不能涂漆(影响接触),但触点周围的基座、引脚、线路是硫化入侵的入口。对付触点区域,行业里有成熟组合拳:一是继电器选型时优先选镀金触点的型号,镀金层防硫化性能显著优于镀银;二是对无法避免的镀银触点,配合密封外壳或灌封,把触点区域和外界气体隔开;三是对已硫化的触点,用专用触点清洁剂处理——但治标不治本,根子还是要防止硫化气体到达触点。PLC板的防硫化设计里,涂层管"线路板面",密封管"触点舱室",两边分工明确,一个都不能省。
给工控厂的三条实战建议。 一是现场勘察先行:PLC设备的安装环境里有污水、化工、养殖、废品回收这些典型硫源吗?有,防护等级直接按"高硫环境"设计,没把握就按最坏情况做;二是涂层标准向"低透湿致密"倾斜:防硫化场景选漆,透湿率数据比固化速度数据更重要,膜厚按要求的上限做;三是验证要"对症下药":做硫化氢加速老化试验(常见硫化氢试验箱)加温湿度循环,验证后再上批量,别等现场板子集体发黑才想起查环境。工业现场的硫化是一场持久战,涂层能做的不是消灭硫化氢,是把板和它隔开——这道隔离做扎实了,PLC才能在一缸浊气边上安安静静跑上十年。
防硫化还有一个常被忽略的"搬运风险":新板子刚到现场的"适应期"。 包装严实的新板在仓库里密封存放,运到高硫现场后,板面温度与环境温差导致第一轮凝露,硫化反应恰恰从这段时间就开始启动了——很多板子是"出场时健康、上电时已带伤"。对策:高硫环境安装的板子,开机前先"过渡"——拆包后在现场环境里静置数小时(让板面与现场温湿度平衡),再上电;如果现场硫浓度确实高,拆包到上电的间隔尽量压缩。让板子"呼吸"一会儿再工作,能避开最容易出问题的第一轮凝露窗口,成本几乎为零。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com