"这板子能上线了吗?"——手指摸一下不粘了,很多人就说干了。但"表干"和"固化完成"是两回事,差的这一步,恰恰是后面绝缘下降、涂层开裂、电迁移的源头。这篇讲三件事:现场怎么判断固化程度,固化不足会埋什么雷,以及固化炉的能耗怎么省。

表干、实干、完全固化是三件事
溶剂型三防漆的干燥过程分三段:溶剂挥发到表面不粘手,叫表干;溶剂基本跑完、漆膜有一定强度,叫实干;树脂发生化学交联、性能达到设计值,叫完全固化。表干可能只要几十分钟,完全固化却可能要一天甚至更久,取决于漆种和温度。
判断固化程度,工业上最准的是实验室手段,比如热分析看交联度,但产线上用不了那么重的仪器。现场可行的有三个土办法:第一,指甲按压,留下明显压痕说明还在较软阶段,按不出痕才谈得上实干;第二,用溶剂擦试,拿棉签蘸异丙醇或稀释剂轻擦涂层表面,如果能把漆膜擦掉或擦花,说明交联还没完成;第三,隔天再按一次,很多漆放一晚后硬度会明显上升,如果隔天一点变化都没有,反而要怀疑固化条件有没有到位。
固化不足埋的雷,大多要过几个月才爆
固化不完整最典型的后果是溶剂残留。残留溶剂在设备运行发热后慢慢往外跑,涂层内部留下微孔,水汽顺着微孔渗进去,绝缘电阻就一点点往下掉。另一个雷是后期收缩——交联继续发生,体积收缩,涂层在应力集中处开裂,尤其是焊盘边缘和异形器件周围。这类问题现场初检根本看不出来,往往在客户现场用了一两个月才暴露,那时候返工的代价就不是几板漆的事了。
固化炉的能耗,可以从三笔账上抠
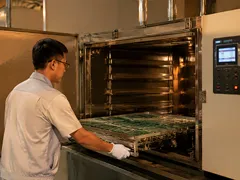
固化不是时间越长越好,而是温度和时间的组合要落在漆种允许的窗口里。能耗上能抠的地方有三处:一是炉温设定,温度每提高10℃,多数树脂的反应速度能快一倍左右,但加热功率的消耗是连续的,一定要对照漆的TDS确认允许的最高温度,而不是只按经验调;二是装炉率,炉子半空也在耗电,小批量订单可以攒一攒再进炉,或者按批次合并固化;三是保温时间的记录,很多厂固化时间远超需要,属于"怕出事多烤半小时",把固化日志记起来,用数据逐步收窄时间,能耗能省出一块来。
固化这道工序最怕的不是慢,是"差不多"。表干就放行、照过一遍就认定固化,这些节省时间的做法最后都会以另一种方式还回去。把判断方法和记录习惯建立起来,可靠性账和能耗账能一起赚回来。
— 本文技术内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com