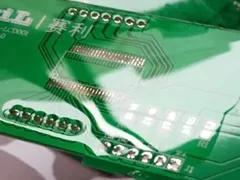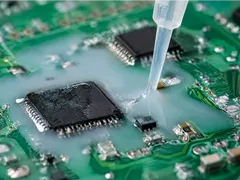


涂完三防漆,板子上出现一个个小圆坑,边缘微微隆起——这是典型的缩孔缺陷。罪魁祸首十有八九是消泡剂加多了或加错了。消泡剂是涂料配方里最"敏感"的助剂之一,少了气泡排不出,多了表面张力失衡产生缩孔,这个度确实难拿捏。
气泡从哪来:生产、运输、施工三个环节。 生产环节:高速分散时卷入空气,树脂黏度高、气泡脱不出来。运输环节:温差变化导致桶内压力波动,空气反复进出。施工环节:喷涂时压缩空气和漆液混合、刷涂时刷毛夹带空气、浸涂时板子带入空气。水性体系比溶剂型更容易起泡,因为水的表面张力高(72 mN/m),气泡更稳定。溶剂型三防漆的表面张力通常在25-35 mN/m,气泡相对容易破裂。
消泡剂的工作原理。 消泡剂的核心是降低局部表面张力,破坏气泡的稳定性。有机硅类消泡剂(聚二甲基硅氧烷及其改性物)效率最高,但相容性差,容易在漆膜表面形成低表面张力区,周围的漆液向高表面张力区流动,留下缩孔。聚合物型消泡剂(聚醚、丙烯酸共聚物)相容性好,但消泡效率低。矿物油类消泡剂折中,价格便宜但会影响漆膜透明度和光泽。现在主流是"相容性改性有机硅"——在硅氧烷链上接枝聚醚链段,兼顾消泡效率和相容性。
缩孔的形成机理。 消泡剂在涂料中不是均匀溶解的,而是以微小液滴形式分散。如果液滴太大或局部浓度过高,会在漆膜表面形成表面张力梯度(Marangoni效应),漆液从低表面张力区向高表面张力区流动,中心区漆膜变薄形成缩孔。缩孔和针孔不同:针孔是贯穿漆膜的微小孔洞(通常由气泡破裂形成),缩孔是表面凹陷但底部仍有漆膜。缩孔直径通常0.5-3mm,针孔直径小于0.5mm。
工程控制:从配方到施工的全链路管理。 配方端:消泡剂用量控制在0.1-0.5%(质量分数),先小试再放大;选择相容性好的改性有机硅;搭配脱泡剂(Air Release Agent)帮助微泡上升到表面。施工端:喷涂压力不要太高(0.3-0.5 MPa足够),喷枪距离板面15-20cm;浸涂时控制提板速度(2-5 mm/s),让气泡有足够时间逸出;刷涂时避免反复在同一区域来回刷。环境端:温度20-25度、相对湿度50-70%是最佳施工窗口,温度太低黏度高气泡难排,湿度太高溶剂挥发慢表面结皮早。
出了问题怎么补救。 轻微缩孔:打磨后局部补涂。严重缩孔:整体去除重涂。去除方法:溶剂型用专用去除剂(含二氯甲烷或NMP),水性用碱性去除剂。注意:去除剂不能损伤PCB上的阻焊层和器件。预防永远比补救便宜,产线首件检验时拿10倍放大镜检查表面质量,发现问题立刻停线调参数。
一句话总结风险等级。 缩孔是"表面瑕疵",多数情况下不影响绝缘性能,但影响外观和客户观感;气泡(特别是贯通气泡)是"结构缺陷",可能成为水汽和离子的渗透通道,直接威胁长期可靠性。所以处理优先级完全不同:缩孔可以事后打磨,贯通气泡必须重涂。拿10倍放大镜或UV灯(荧光漆)扫一遍板面,能快速区分两者——缩孔在荧光下是圆形凹陷但荧光均匀,气泡是荧光缺失的亮点(气泡处漆膜破洞)。分清这两类缺陷,处理方案才不会搞错,也不会把能修的板子白白报废。
消泡剂是个精细活,不是"加进去就行"。配方师要懂表面化学,工艺师要懂施工动力学,两边配合才能把气泡和缩孔都管住。产线上看到缩孔,别急着换漆,先查查消泡剂用量和环境参数。
— 本文内容由三防胶网技术部整理(欢迎转载并注明出处) —
技术服务:13267509618 | 邮箱:info@sanfangjiao.com